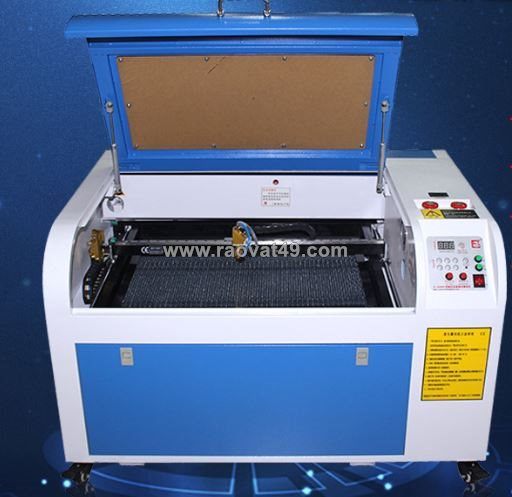
Quy trình kiểm định chất lượng máy khắc laser 4060
Chi tiết [Mã tin: 6572897]
Làm sản xuất máy công cụ thực tế tại nhà xưởng, cái sợ nhất không phải là việc làm ra một cỗ máy chạy được, mà là việc máy vừa giao đến tay khách vài tuần đã phát sinh lỗi lệch tia, kẹt cơ hay suy hao công suất. Với quy mô xưởng sản xuất trực tiếp tại Văn Lâm - Hưng Yên của Golden Micron, nơi mỗi năm xuất xưởng hàng nghìn thiết bị cơ khí quang học, từng con ốc, thanh ray và bóng phóng thủy tinh đều phải trải qua quy trình kiểm soát chất lượng (QC) nghiêm ngặt trước khi được phép đóng thùng bàn giao.
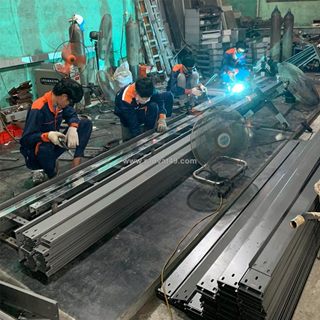
Lắp ráp khung bệ thép và xử lý rung động cho thiết bị để bàn
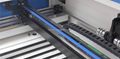
Nhiều người nghĩ dòng máy khổ nhỏ 40x60cm chỉ là thiết bị mini để bàn nên khung vỏ làm thế nào cũng được. Thực tế trong xưởng sản xuất, khung bệ chính là xương sống quyết định tuổi thọ của toàn bộ linh kiện quang học bên trong.
Quy trình dựng khung tại xưởng luôn tuân thủ nguyên tắc đo đạc cơ khí chính xác:
- Tấm tôn khung vỏ được dập chấn định hình nguyên khối bằng thép tấm dày từ 1.5mm đến 2.0mm, gia cố giằng chịu lực ở bốn góc đáy để triệt tiêu hiện tượng vặn xoắn khi đặt trên các bề mặt sàn không bằng phẳng.
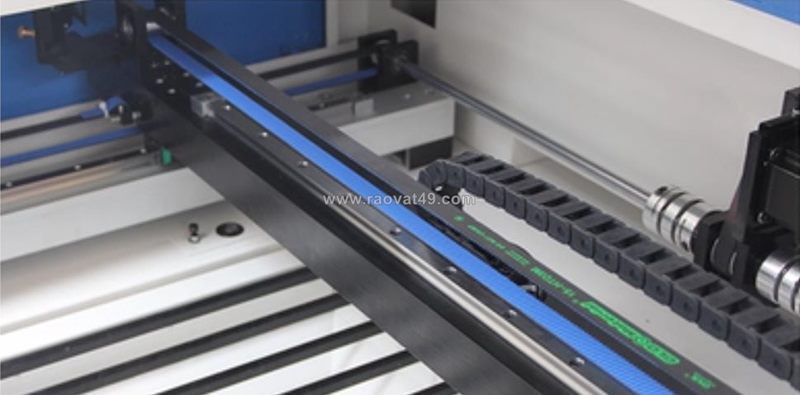
- Thanh dẫn hướng ray trượt bi được kỹ thuật viên rà phẳng bằng thước đo đồng hồ so độ thẳng, dung sai cho phép không vượt quá 0.02mm trên toàn bộ chiều dài 600mm.
- Nếu lắp ray lệch chỉ nửa ly, sau vài tuần chạy ở tốc độ cao, bi thép bên trong block trượt sẽ bị mòn vẹt một bên, gây nặng tải cho động cơ bước và làm giật nét cắt.
Quy trình căn chỉnh 3 gương phản xạ đảm bảo tia laser đi giữa tâm
Căn chỉnh đường dẫn quang học là công đoạn ngốn nhiều thời gian và đòi hỏi tay nghề tỉ mỉ nhất của anh em thợ lắp ráp. Một chùm tia CO2 vô hình chỉ cần lệch tâm gương khoảng 1mm là năng lượng khi đến đầu cắt sẽ suy giảm đi từ 20% đến 30%.
Quy trình căn tia tiêu chuẩn tại trạm QC quang học gồm các bước tuần tự:
- Gá đặt ống phóng thủy tinh lên bệ đỡ cao su chống rung, căn chỉnh đồng trục với gương phản xạ số 1 (gương cố định sát đầu ống).
- Di chuyển trục Y từ điểm gần nhất đến điểm xa nhất (hết hành trình 400mm) và bắn điểm thử (Pulse) lên băng dính dán trên gương số 2. Điểm cháy phải trùng khít tại một tâm duy nhất, không được lệch quá 0.5mm.
- Kéo đầu khắc chạy hết chiều dài 600mm của trục X để kiểm tra đường vào của gương số 3.
Đối với dòng máy khắc laser 4060 xuất xưởng, tiêu chuẩn nghiệm thu bắt buộc là tia laser sau khi đi qua thấu kính hội tụ phải bắn thẳng đứng vuông góc 90 độ xuống mặt bàn tổ ong. Bất kỳ cây máy nào cho vết bắn bị vẹo góc chữ V đều bị giữ lại cân chỉnh lại bệ gương từ đầu.
Test chạy rà 48h liên tục để kiểm tra độ ổn định nguồn CO2
Sau khi hoàn thiện phần cơ và quang, máy được chuyển sang khu vực chạy rà (Burn-in test). Đây là giai đoạn sàng lọc các lỗi linh kiện tiềm ẩn trước khi thiết bị rời khỏi cửa xưởng.
Quy trình chạy rà 48 giờ liên tục tại phòng kiểm định:
- Máy được nạp file chạy mô phỏng các biên dạng hình học phức tạp, đường cong tròn và chữ nhỏ liên tục trong 48 tiếng ở dải tốc độ khắc 300mm/s - 400mm/s.
- Ống phóng được kích hoạt phát xung định kỳ kết hợp đo nhiệt độ nước hồi về qua hệ thống làm mát tản nhiệt, đảm bảo ngưỡng nhiệt độ nước luôn duy trì ổn định từ đến 24 độ C.
- Sử dụng thiết bị đo công suất quang học chuyên dụng để đo kiểm điểm đầu và điểm cuối ca test. Nếu mức suy hao công suất sau 48h chạy rà vượt quá 3% so với công suất thiết kế (50W hoặc 60W), ống phóng đó sẽ bị loại bỏ và thay thế ngay tại chuyền.
Tiêu chuẩn đóng gói và bàn giao an toàn tránh gãy vỡ ống thủy tinh
Khâu cuối cùng nhưng mang tính sống còn đối với thiết bị laser CO2 là đóng gói vận chuyển. Ống phóng thủy tinh chứa hỗn hợp khí chân không bên trong rất giòn và nhạy cảm với các chấn động mạnh trên đường sá.
Tại xưởng, tiêu chuẩn đóng thùng được cố định theo quy chuẩn hàng xuất khẩu:
- Toàn bộ đầu cắt, cụm trục X-Y được khóa cứng bằng chốt định vị cơ học để chống va đập tự do khi xe di chuyển qua đường xóc.
- Thân ống phóng laser được bọc lót đệm xốp EPE mật độ cao, cố định bằng dây đai mềm giảm chấn riêng biệt bên trong khoang máy.
- Vỏ ngoài máy được bọc màng co PE chống ẩm, chống bụi và đóng trong thùng gỗ pallet có chân nâng, chịu được lực va đập đa hướng trong suốt hành trình vận chuyển đến tận xưởng của khách hàng.
Một cỗ máy làm việc bền bỉ vài ba năm không hỏng vặt bắt nguồn từ chính sự cẩn trọng trong từng bước siết ốc, canh gương và chạy rà tại xưởng đóng máy. Anh em thợ xưởng đang vận hành máy nếu thấy có hiện tượng tia lệch khi chạy ra xa góc bàn hoặc cần hỏi thêm về cách kiểm tra độ rơ của ray trượt cứ để lại câu hỏi, mình sẽ giải thích chi tiết theo đúng kinh nghiệm thực tế tại xưởng.
Bình luận
0