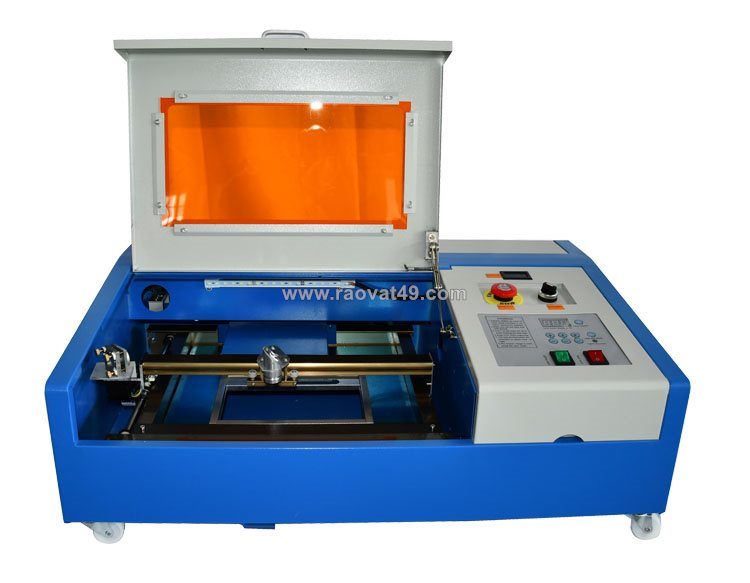
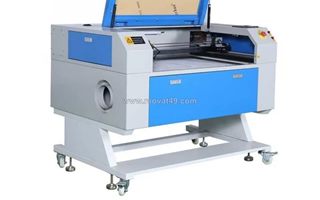
Quy trình test xuất xưởng máy khắc laser mini 3020
Chi tiết [Mã tin: 6572720]
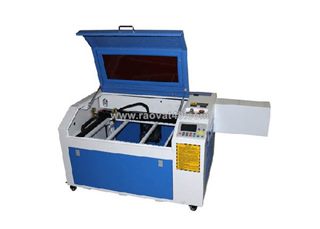
Làm cơ khí chính xác hay chế tạo máy laser thì nguyên tắc sống còn nằm ở khâu kiểm soát chất lượng tại xưởng trước khi đóng thùng giao đi. Nhiều người nghĩ dòng máy khổ bàn nhỏ 300 x 200 mm chỉ là thiết bị gia công bán chuyên, lắp ráp sơ sài vài con ốc là chạy được. Nhưng thực tế ở xưởng sản xuất, máy càng nhỏ thì sai số tích lũy trên từng milimét ray trượt càng dễ làm hỏng sản phẩm của khách. Một con máy xuất xưởng đạt chuẩn không bao giờ được phép chỉ cắm điện thấy phụt ra tia là dán tem nghiệm thu, mà bắt buộc phải trải qua toàn bộ quy trình đo kiểm hình học cơ khí, test quang lộ và chạy ép tải thực tế.
Kiểm tra độ vuông góc khung máy và độ căng đồng đều của trục dẫn hướng XY
Khung vỏ máy laser mini phải được dập chấn từ thép tấm định hình và hàn liên kết gia cường để chống vặn xoắn. Trước khi lắp đặt linh kiện quang học, khung máy cơ sở phải được đặt trên bàn map rà phẳng chuẩn để kiểm tra biến dạng hình học:
- Đo kiểm độ vuông góc trục X và Y (90 độ Perpendicularity): Kỹ sư QC dùng thước vuông cơ khí chính xác cấp độ 1 (0.02 mm / 300 mm) gá trực tiếp lên trục ray trượt. Sai số góc vuông giữa hành trình trục X và trục Y không được vượt quá 0.05 mm. Nếu góc này bị lệch dù chỉ nửa độ, khi cắt một tấm phôi hình vuông 100 x 100 mm, sản phẩm ra lò sẽ bị méo thành hình bình hành, hai đường chéo lệch nhau trông thấy rõ.
- Cân chỉnh độ căng dây đai răng (Belt Tension): Hai sợi dây curoa truyền động dọc hai bên trục Y phải có lực căng đồng đều tuyệt đối. Ở xưởng, thợ kỹ thuật dùng đồng hồ đo lực căng dây chuyên dụng để kiểm tra, đảm bảo độ võng không lệch nhau quá 5%. Nếu một bên căng, một bên chùng, khi đầu khắc di chuyển giật cục ở tốc độ cao sẽ gây hiện tượng vặn trục, sinh ra tiếng kêu rít và làm răng cưa toàn bộ mép cắt.
- Độ phẳng mặt bàn làm việc: Dù sử dụng bàn tổ ong hay bàn thanh nhôm đỡ phôi, độ chênh cao độ giữa 4 góc bàn so với đầu cắt laser phải được kiểm soát bằng đồng hồ so (Dial Indicator), khống chế độ lệch dưới mức 0.25 mm trên toàn dải hành trình 300 x 200 mm.
Tiêu chuẩn test tia xuyên tâm và độ hội tụ thấu kính trên máy khắc laser mini 3020
Hệ thống dẫn hướng quang học của máy laser thủy tinh gồm 3 gương phản xạ và 1 thấu kính tiêu cự. Việc căn chỉnh tia không thể làm theo kiểu ước lượng bằng mắt mà phải tuân thủ nghiêm ngặt phương pháp bắn xung định vị 4 điểm cực hạn:
Khi tiến hành kiểm tra trên từng chiếc máy khắc laser mini 3020 tại khu vực lắp ráp, kỹ thuật viên dán băng keo giấy hoặc bia cảm nhiệt trực tiếp lên lỗ đón tia của giá đỡ gương số 2 và đầu cắt chứa gương số 3.
- Test song song trục Y: Cho trục Y chạy về gốc tọa độ gần gương số 1 nhất, phát 1 xung ngắn (khoảng 0.1 giây) ở mức công suất 15%. Sau đó điều khiển trục Y chạy xuống điểm xa nhất và phát tiếp 1 xung. Hai vết cháy trên bia thử bắt buộc phải g khít vào nhau thành một điểm tròn duy nhất, dung sai tâm tia không được lệch quá 0.3 mm.
- Test song song trục X: Di chuyển đầu cắt mang gương số 3 từ sát gương số 2 sang mép ngoài cùng bàn máy, lặp lại thao tác bắn xung kép. Tâm tia rơi vào gương số 3 phải cố định ở một tọa độ tuyệt đối.
- Kiểm tra độ xuyên tâm nòng thấu kính: Chùm tia sau khi phản xạ vuông góc 90 độ từ gương số 3 đi xuống thấu kính ZnSe phải chui thẳng qua chính giữa bép cắt, không được chạm quệt vào thành trong kim loại. Đặt một miếng acrylic mỏng dưới bép ở đúng khoảng cách tiêu cự 50.8 mm (2 inch), điểm hội tụ bắn ra phải tròn vo, đường kính vết tia đạt chuẩn từ 0.1 mm - 0.12 mm, không bị toè đuôi sao hay méo hình quả trứng.
Quy trình burn-in test chạy rà nguồn bóng liên tục 4-8 giờ chống sụt áp
Ống phóng laser CO2 vỏ thủy tinh và bộ nguồn kích cao áp là hai linh kiện có tỷ lệ lỗi tiềm ẩn cao nhất nếu chỉ test trong vài phút ngắn ngủi. Để sàng lọc linh kiện lỗi trước khi giao đến tay người dùng, xưởng bắt buộc phải đưa máy vào phòng test tải chạy rà (Burn-in Test) liên tục từ 4 đến 8 tiếng đồng hồ.
Trong suốt chu trình chạy rà:
- Theo dõi dòng điện kích phóng (mA): Đồng hồ miliampe kế mắc nối tiếp ở cực âm cathode của ống phóng được giám sát chặt chẽ. Với bóng công suất 40W, dòng điện làm việc định mức an toàn phải giữ đều ở mức 14mA - 16mA khi kích hoạt 80% công suất. Nếu dòng điện dao động trồi sụt thất thường trên 1mA, bộ nguồn cao áp lập tức bị loại bỏ do cuộn biến áp cao tần không ổn định.
- Đo kiểm công suất quang thực tế: Sử dụng thiết bị đo công suất laser quang học (Laser Power Meter) chuyên dụng đặt trước đầu phát tia tại mốc 0 giờ, sau 2 giờ và sau 6 giờ chạy tải liên tục. Độ suy hao công suất quang sau chu kỳ chạy rà không được vượt quá 5%.
- Kiểm soát nhiệt độ nước làm mát: Nhiệt độ nước tuần hoàn trong áo thủy tinh của bóng phóng được duy trì ổn định bằng hệ thống cấp xả cưỡng bức. Kỹ sư xưởng kiểm tra xem có xuất hiện bọt khí li ti mắc kẹt trong khoang làm mát hay không, bởi bọt khí đọng lại quanh gương phản xạ đuôi bóng sẽ làm tăng nhiệt cục bộ, gây nứt vỡ ống phóng ngay trong quá trình tải nặng.
Nghiệm thu vết cắt thực tế trên phôi chuẩn trước khi đóng kiện bàn giao
Khâu cuối cùng của tổ QA/QC là chạy chương trình gia công mẫu thực tế trên các vật liệu thông dụng nhất của dòng máy mini.
- Bài test cắt phôi Mica (Acrylic Đài Loan) độ dày 3mm: Máy được nạp file cắt một hình vuông 50 x 50 mm và một hình tròn đường kính 50 mm. Sau khi cắt xong, dùng panme và thước cặp điện tử đo 4 cạnh và 2 đường chéo. Sai số kích thước hình học phải nằm trong dung sai +- 0.05 mm. Mạch cắt phải vuông góc, thẳng đứng, bề mặt vết cắt bóng mịn, không có ba via dưới đáy và không bị hiện tượng vát góc (Taper) quá mức cho phép.
- Bài test khắc ma trận chữ vi mô và mã vạch: Chạy khắc một ma trận chữ alphabet kích thước siêu nhỏ (chiều cao chữ 1.0 mm và 1.5 mm) lên phôi cao su khắc dấu ở tốc độ quét 300 mm/s. Kết quả đạt yêu cầu khi soi dưới kính lúp có độ phóng đại 10x, từng nét chữ khắc phải sắc cạnh, sâu đều từ 0.8 mm - 1.0 mm, vách chữ có độ dốc nghiêng hình thang chuẩn để mặt dấu không bị gãy nét khi đóng dấu thực tế.
Toàn bộ quy trình từ đo kiểm cơ khí, cân chỉnh quang lộ đến chạy rà tải burn-in test đều được chuẩn hóa nghiêm ngặt theo quy chuẩn lắp ráp và xuất xưởng thiết bị của nhà máy Golden Micron. Từng chiếc máy sau khi vượt qua bài test cắt thực tế đều phải có biên bản nghiệm thu ký xác nhận của thợ trưởng kiểm định đính kèm theo máy trước khi tiến hành bọc màng bảo vệ, chèn xốp giảm chấn và đóng thùng gỗ xuất xưởng.
Bình luận
0