Kinh nghiệm lập trình máy cắt laser thực chiến tại nhà máy
Chi tiết [Mã tin: 6572830]
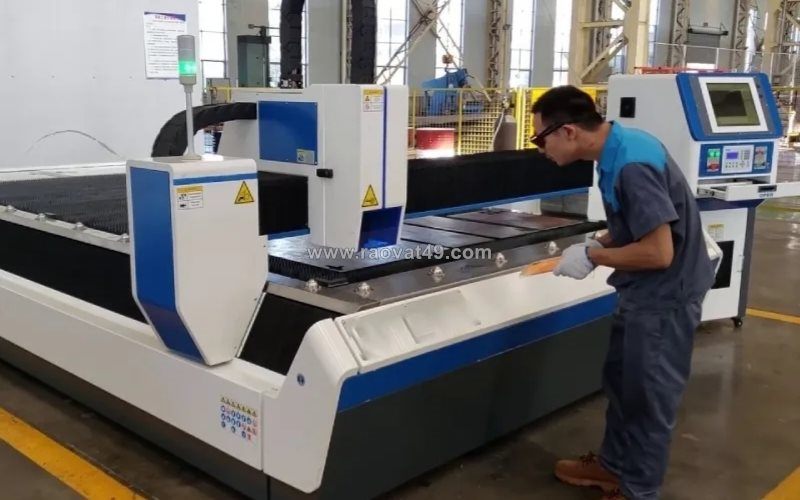
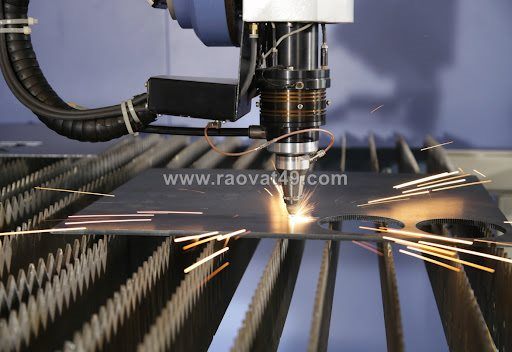
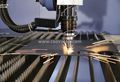
Làm sản xuất thực tế tại xưởng gia công cơ khí, sự chênh lệch giữa một bản vẽ nằm trên máy tính và chi tiết cắt ra trên bàn máy là rất lớn nếu không nắm vững quy trình xử lý file đầu vào. Đường cắt có thẳng thon, cạnh tôn có sạch ba via hay không không chỉ dựa vào nguồn phát xịn mà phụ thuộc trực tiếp vào cách người lập trình tính toán đường đi của tia, độ giãn nở nhiệt và vị trí thoát phôi thực tế.
Tiêu chuẩn xử lý bản vẽ AutoCad trước khi đưa vào phần mềm CNC
Khâu chuẩn bị bản vẽ kỹ thuật là bước sống còn để tránh tình trạng mỏ cắt dừng giật cục hoặc chạy loạn nét trong lúc gia công. Rất nhiều anh em thợ mới thường bê nguyên file CAD của khách hàng ném thẳng vào phần mềm điều khiển cắt, dẫn đến việc máy nhận diện hàng loạt lỗi vụn vặt gây gián đoạn đường cắt.
- Làm sạch nét vẽ trùng lặp: Dùng lệnh Overkill trên phần mềm CAD để quét sạch các nét trùng đè lên nhau. Nét đè khiến tia laser bắn lặp lại hai lần tại cùng một điểm, làm biến dạng mép cắt và làm rỗ xỉ bề mặt.
- Nối liền các đoạn đứt khúc: Sử dụng lệnh Pedit hoặc Join để gom các đoạn thẳng rời rạc thành một đường viền khép kín (Polyline). Nếu biên dạng bị hở dù chỉ 0.01mm, phần mềm sẽ không thể nhận diện được vùng trong (bỏ đi) hay vùng ngoài (lấy sản phẩm), dẫn đến cắt lẹm vào phôi.
- Xử lý các góc bo (Fillet): Tại các góc nhọn dưới 30 độ, nên bo nhẹ một góc lượn bán kính khoảng 0.2mm đến 0.5mm. Bán kính nhỏ này giúp đầu cắt bo mượt mà mà không phải hãm tốc đột ngột, triệt tiêu hoàn toàn hiện tượng cháy sùi góc tôn.
Kinh nghiệm thực tiễn khi lập trình máy cắt laser chống kẹt phôi
Khi cắt các chi tiết nhỏ trên tấm tôn dày từ 3mm đến 10mm, chi tiết sau khi cắt đứt thường có xu hướng nghiêng hoặc tụt một góc xuống dưới ghi đỡ (slat). Khi mỏ cắt di chuyển ngang ở tốc độ cao sang chi tiết kế tiếp, nếu không cài đặt bước nhảy an toàn sẽ dẫn đến va chạm cực mạnh vào cạnh phôi nhô lên, làm vỡ sứ mỏ cắt hoặc lệch trục cơ khí.
Kinh nghiệm đứng máy cho thấy việc lập trình máy cắt laser cần phải chú trọng thiết lập đường chạy dao một cách khoa học:
- Bố trí điểm mồi tia (Lead-in) hợp lý: Tuyệt đối không đặt điểm chọc thủng (Pierce point) trực tiếp trên đường viền biên dạng chi tiết. Điểm mồi tia phải nằm cách mép cắt từ 2mm đến 5mm kèm theo đường dẫn cung tròn, giúp dòng chảy kim loại ổn định trước khi tia tiếp xúc với đường biên chính thức.
- Cài đặt kỹ thuật cắt vi mối nối (Micro-joint): Đối với các chi tiết cơ khí kích thước nhỏ hơn 100mm, lập trình viên nên để lại từ 1 đến 2 điểm ngắt cầu nối nhỏ khoảng 0.5mm đến 1mm để giữ chi tiết dính liền với khung phôi thừa. Sau khi máy hoàn tất toàn bộ tấm tôn, thợ phụ chỉ cần gõ nhẹ là lấy được sản phẩm ra ngoài an toàn mà không lo phôi bị ngóc đầu va vào mỏ cắt.
- Tối ưu thứ tự cắt (Cutting Sequence): Luôn tuân thủ nguyên tắc lập trình cắt lỗ trong trước, cắt biên dạng bao ngoài sau; cắt từ góc xa bàn máy tiến dần về góc gần để hạn chế rung động của tấm phôi tôn khi tấm kim loại bị chia cắt nhỏ dần.
Chạy rà máy (Burn-in test) kiểm tra độ chính xác tọa độ góc
Sau khi hoàn thiện khâu lập trình và nạp file G-Code vào máy, bước kiểm định thực địa tại xưởng là khâu chốt chặn chất lượng. Đối với các đơn hàng gia công số lượng lớn, không bao giờ được phép cho máy chạy hàng loạt ngay khi chưa cắt mẫu nghiệm thu dung sai.
Tại xưởng sản xuất, quy trình chạy rà máy (Burn-in test) thường được thực hiện liên tục từ 4 đến 8 giờ với các bài test đường chéo chữ nhật và vòng tròn g nhau để đo độ đảo cơ khí. Phương pháp này giúp phát hiện sớm độ rơ của thanh răng, bánh răng nghiêng hoặc hiện tượng trượt bước của động cơ servo sau thời gian dài chịu tải nhiệt.
Toàn bộ quy trình từ khâu căn chỉnh phần mềm đến kiểm soát dung sai lắp ráp cơ khí tại nhà máy Golden Micron ở Văn Lâm, Hưng Yên luôn được đội ngũ quản đốc chúng tôi giám sát khắt khe theo từng công đoạn. Mỗi cỗ máy trước khi xuất xưởng bàn giao đến tay anh em cơ khí đều phải vượt qua bài kiểm tra cắt phôi thép dày thực tế, đảm bảo mạch cắt vuông góc 90 độ và sai số góc không vượt quá 0.03mm.
Làm nghề gia công kim loại tấm, độ tỉ mỉ trong từng đường nét lập trình sẽ quyết định trực tiếp đến năng suất và túi tiền của xưởng. Bớt một nét thừa trên file máy tính là giảm được vài chục mét khí và bảo vệ mỏ cắt bền bỉ hơn rất nhiều. Rất mong nhận được thêm những mẹo hay về cách xếp phôi tiết kiệm từ các anh em thợ thực chiến trên khắp các diễn đàn.
Bình luận
0