Quy trình kiểm định chất lượng máy cắt laser gỗ co2
Chi tiết [Mã tin: 6572837]
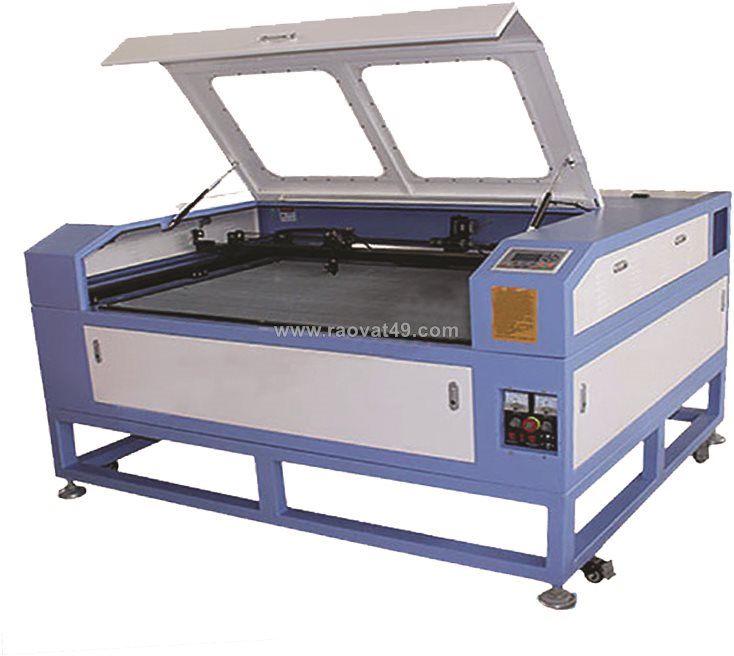
Nhiều anh em làm xưởng mộc khi đi mua máy thường chỉ nhìn vào lớp vỏ sơn tĩnh điện bên ngoài hoặc chăm chăm hỏi công suất bóng laser bao nhiêu Watt. Tuy nhiên, đứng ở góc độ người trực tiếp giám sát dây chuyền chế tạo cơ khí, chất lượng thực sự của một chiếc máy laser CO2 nằm ở những chi tiết cốt lõi bên trong: độ phẳng của mặt bàn, độ vuông góc của thanh trượt và sự ổn định của đường truyền quang học sau hàng ngàn giờ rung lắc. Để một thiết bị khi bàn giao tới tay thợ mộc có thể cắt ván ngọt lịm, chạy liên tục 3 ca không lệch tia, quy trình lắp ráp và kiểm định xuất xưởng bắt buộc phải tuân thủ nghiêm ngặt các bước kỹ thuật thực chiến.
Kỹ thuật hàn và phay CNC khung bệ nguyên khối chống rung
Khung bệ cơ khí là xương sống của toàn bộ thiết bị. Nếu khung yếu, làm từ thép hộp mỏng chắp vá, chỉ sau 3 đến 6 tháng vận hành với gia tốc lớn, ứng suất dư bên trong kim loại sẽ tự giải phóng làm vặn xoắn toàn bộ thân máy. Khi khung đã bị vặn vẹo dù chỉ 0.5mm, đường truyền quang học bên trên sẽ hoàn toàn mất phương hướng, căn chỉnh lại tia cực kỳ gian nan.
Tại xưởng sản xuất của Golden Micron đặt tại Văn Lâm - Hưng Yên, toàn bộ khung máy laser CO2 đều được hàn kết cấu từ thép tấm dày dặn chịu lực. Sau khi hàn thô, khung máy bắt buộc phải đưa vào lò ủ nhiệt cao tần để khử hoàn toàn ứng suất biến dạng của các mối hàn.
Khi khung đã ổn định cơ tính, đội ngũ kỹ thuật mới cẩu lên máy phay giường CNC 5 mặt cỡ lớn để phay phẳng một lần duy nhất vị trí đặt thanh ray dẫn hướng trục X, Y và giá đỡ hệ quang học. Độ phẳng mặt bệ đỡ phải đạt dung sai dưới 0.03mm trên toàn bộ chiều dài bàn làm việc, tạo mặt phẳng chuẩn mực trước khi lắp ráp bất kỳ linh kiện cơ khí nào vào máy.
Quy trình đồng trục 3 gương phản xạ và 1 thấu kính hội tụ
Căn chỉnh đường dẫn tia laser CO2 là công đoạn đòi hỏi tính kiên nhẫn và tay nghề thợ bậc cao, bởi tia laser 10.6 micromet là ánh sáng vô hình, không thể nhìn thấy bằng mắt thường. Nguyên tắc bắt buộc là chùm tia phóng ra từ đuôi ống phóng thủy tinh phải đi qua tâm của cả 3 gương phản xạ và đâm thẳng góc 90 độ vào tâm thấu kính hội tụ (Focus Lens) tại mọi vị trí của đầu cắt trên mặt bàn.
Quy trình cân chỉnh quang học tại xưởng được kiểm soát bằng giấy thử nhiệt chuyên dụng qua 4 bước khắt khe:
- Cân tia gương 1: Kiểm tra điểm bắn từ miệng ống phóng laser vào tâm gương thứ nhất gắn cố định ở góc máy, đảm bảo tia không bị lệch góc khi nguồn hoạt động.
- Cân tia gương 2 (Trục Y): Di chuyển cầu trục Y từ vị trí gần nhất đến xa nhất (khoảng cách 1.3m đến 2.5m tùy khổ máy). Điểm hội tụ của tia sáng tại cả hai điểm cực trị phải trùng khít hoàn toàn vào 1 chấm duy nhất trên gương số 2.
- Cân tia gương 3 (Trục X): Đưa đầu cắt chạy dọc thanh ray trục X từ góc trái sang góc phải. Tia phản xạ từ gương 2 bắn vào gương 3 phải luôn nằm chính xác tại tim gương, dung sai lệch tâm cho phép không vượt quá 0.2mm.
- Cân tia thẳng góc thấu kính: Chùm tia sau khi đập vào gương số 3 phải dội thẳng đứng 90 độ xuyên qua tim thấu kính hội tụ và thoát ra chính giữa lỗ bép cắt đồng đỏ. Nếu tia bị chạm thành bép, nhiệt lượng sẽ làm nóng bép cắt tức thì và làm loe rãnh cắt gỗ.
Chạy rà (Burn-in test) nguồn phóng laser ở cường độ cao liên tục 48h
Một trong những rủi ro lớn nhất của máy laser CO2 là hiện tượng "chết yểu" của ống phóng thủy tinh do lỗi chân không, rò rỉ khí hỗn hợp hoặc lỗi nứt vỡ vi mô trong quá trình vận chuyển linh kiện. Do đó, xưởng sản xuất tuyệt đối không bao giờ xuất máy ngay sau khi vừa lắp ráp xong.
Mỗi bộ máy hoàn thiện đều phải bước vào buồng kiểm định để thực hiện chu trình chạy rà (Burn-in test) liên tục trong 48 giờ đồng hồ:
- Kiểm tra nhiệt độ nước làm mát: Nguồn phát laser được nối với hệ thống Chiller công nghiệp, duy trì nhiệt độ nước hồi lưu ở ngưỡng 22 đến 24 độ C. Cảm biến lưu lượng dòng chảy được giám sát liên tục để đảm bảo nước tuần hoàn làm mát đều đặn khoang cách ly của ống phóng.
- Bắn xung cường độ cao liên tục: Kỹ thuật viên cài đặt máy hoạt động ở mức 80% đến 85% công suất tối đa theo từng chu kỳ xung ngắt quãng và chu kỳ kéo dài liên tục để ép nguồn phát bộc lộ các khuyết tật ẩn.
- Đo suy hao công suất quang học: Sử dụng máy đo công suất laser quang năng chuyên dụng (Laser Power Meter) để đo đạc giá trị quang năng thực tế trước và sau 48 giờ chạy rà. Nếu độ suy giảm công suất vượt quá 3% so với thông số xuất xưởng ban đầu, ống phóng đó sẽ bị loại bỏ ngay lập tức và thay thế cụm nguồn mới.
Nghiệm thu sai số cơ khí thực tế trên [máy cắt gỗ laser] thành phẩm
Công đoạn cuối cùng trước khi niêm phong và đóng kiện gỗ xuất xưởng là test cắt mẫu thực tế trên các dòng phôi gỗ công nghiệp phổ biến như Plywood 5mm và MDF 12mm. Một chiếc máy đạt chuẩn phải vượt qua bảng nghiệm thu kỹ thuật khắt khe chứ không chỉ dừng lại ở việc cắt đứt rời vật liệu.
Tiêu chuẩn nghiệm thu một cỗ máy cắt gỗ laser hoàn thiện bao gồm:
- Độ vuông góc mạch cắt: Cắt một chi tiết hình lập phương 100mm x 100mm trên ván MDF 15mm. Dùng thước ke vuông cơ khí và panme điện tử đo độ nghiêng thành vách; độ vát mép cắt phải kiểm soát dưới 0.1mm.
- Độ lặp lại vị trí (Repeatability): Cài đặt đầu cắt chạy tuần hoàn 50 chu trình quanh khổ bàn với tốc độ gia tốc 500mm/s rồi quay về điểm gốc tọa độ gốc (Origin). Sai số vị trí lặp lại được đo bằng đồng hồ so cơ khí gắn trên trục phải đạt dưới 0.02mm.
- Độ tròn tuyệt đối khi cắt đường cong nhỏ: Cắt hàng loạt lỗ tròn đường kính 5mm trên ván ép Plywood. Lỗ cắt phải tròn đều, không bị hiện tượng méo hình trứng hay khấc nối tại điểm bắt đầu và điểm kết thúc đường dẫn tia (Lead-in / Lead-out).
- Độ mịn thành vách: Bề mặt rãnh cắt phải phẳng, không có gợn sóng cơ khí do rung dây curoa hay rơ bạc đạn thanh trượt.
Làm chủ quy trình chế tạo và kiểm soát chất lượng từ khung cơ khí đến từng mili-watt công suất quang học là yếu tố then chốt giúp thiết bị vận hành bền bỉ nhiều năm trong môi trường nhiều bụi mạt cưa của xưởng mộc. Anh em kỹ thuật vận hành đang gặp khúc mắc trong khâu cân tia, chỉnh vuông góc hay xử lý rung giật khung máy có thể trao đổi trực tiếp để cùng tìm phương án xử lý dứt điểm.
Bình luận
0