Quy trình kiểm định chất lượng máy cắt laser tại xưởng
Chi tiết [Mã tin: 6573505]
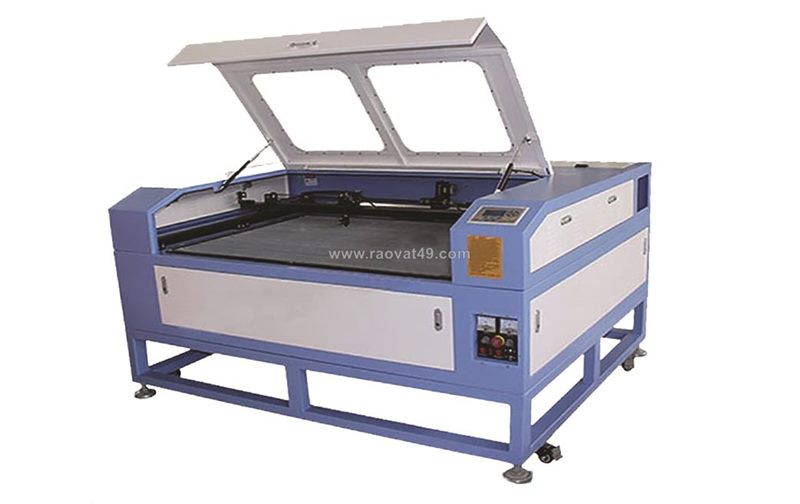
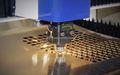
Một cỗ máy cắt laser chạy đầm, đường cắt chuẩn xác sau nhiều năm vận hành không phụ thuộc vào lớp sơn hào nhoáng bên ngoài. Yếu tố cốt lõi nằm ở kỷ luật sản xuất, độ chính xác của cơ khí bệ máy và quy trình kiểm định chất lượng khắt khe ngay từ sàn xưởng trước khi bàn giao cho khách hàng.
Tầm quan trọng của việc ủ thép giảm ứng suất dư trên bệ máy
Khung thân máy cắt laser phải chịu gia tốc chuyển động lên tới 1.5G đến 2.0G liên tục mỗi ngày. Nếu kết cấu cơ khí không được xử lý triệt để, hiện tượng biến dạng vặn xoắn sẽ xuất hiện chỉ sau vài tháng:
- Bệ máy hàn từ thép tấm chất lượng cao bắt buộc phải đưa vào lò ủ nhiệt chuyên dụng ở nhiệt độ trên 600 độ C trong nhiều giờ.
- Quá trình ủ nhiệt giúp giải tỏa hoàn toàn ứng suất nội sinh sinh ra trong quá trình hàn cắt phôi thép thô.
- Phôi bệ sau khi làm nguội tự nhiên được phay thô, phay tinh trên trung tâm gia công CNC phay giường 5 mặt khổ lớn trong một lần gá đặt duy nhất.
- Bệ máy đạt chuẩn đảm bảo mặt bằng lắp đặt ray dẫn hướng và thanh răng đạt độ phẳng gần như tuyệt đối, loại bỏ nguy cơ rung giật khi máy tăng tốc.
Tại nhà máy Golden Micron ở Văn Lâm - Hưng Yên, toàn bộ phôi bệ máy công nghiệp đều trải qua quy trình ủ nhiệt và phay CNC đồng bộ nhằm bảo đảm độ ổn định kết cấu khung thân trên 10 năm.
Quy trình đo đạc độ song song và đồng phẳng bằng giao thoa kế Laser
Lắp ráp ray trượt dẫn hướng và thanh răng đòi hỏi sự chính xác đến từng phần trăm milimet. Thợ xưởng không thể căn chỉnh bằng mắt thường hay thước dây thông thường:
- Kỹ sư sử dụng thiết bị chuẩn trực quang học và máy đo giao thoa laser (Laser Interferometer) để rà soát toàn bộ hành trình trục X, Y.
- Độ thẳng (Straightness) và độ song song (Parallelism) giữa hai thanh ray dẫn hướng song song trên trục Y được kiểm soát dưới 0.02mm trên toàn chiều dài 3m đến 6m.
- Bề mặt lắp thanh răng được kiểm tra độ ăn khớp bánh răng bằng dưỡng đo chuyên dụng, triệt tiêu khe hở hồi (backlash).
- Từng ốc siết trên ray dẫn hướng đều được cố định bằng cờ lê lực cân chỉnh đúng dải mô-men xoắn theo tiêu chuẩn của nhà sản xuất ray.
Khâu lắp ráp cơ khí chính xác quyết định trực tiếp đến việc mạch cắt có giữ được độ vuông góc hoàn hảo khi đầu cắt di chuyển ở tốc độ cao hay không.
Quy trình QC và nghiệm thu khắt khe đối với các loại máy cắt laser trước khi xuất xưởng
Trước khi dán tem xuất xưởng để chuyển giao đến xưởng của khách, thiết bị phải vượt qua bảng kiểm soát chất lượng (QC Checklist) gồm hơn 50 hạng mục kỹ thuật. Việc phân định tiêu chuẩn thử nghiệm cho các loại máy cắt laser tại xưởng sản xuất đòi hỏi sự nghiêm ngặt tuyệt đối:
- Kiểm tra cách điện, điện trở tiếp địa chống nhiễu cho hệ thống tủ điều khiển điện và các bộ điều khiển Servo.
- Đo đạc độ đồng trục giữa chùm tia laser phát ra từ mỏ cắt và tâm lỗ bép đồng bằng phương pháp dán băng keo nhiệt (Tape test).
- Kiểm tra hành trình cảm biến điện dung tự động bám theo bề mặt phôi (Capacitive sensor), bảo đảm mỏ cắt không va ng phôi khi bị cong vênh.
- Rà soát độ kín khít của hệ thống đường ống dẫn khí áp suất cao (khí Oxy, Nitơ lên đến 25 bar) và hệ thống đường nước làm mát tuần hoàn.
Chỉ cần một thông số nhỏ không đạt dung sai cho phép, thiết bị lập tức bị giữ lại line lắp ráp để kỹ thuật viên hiệu chỉnh lại từ đầu.
Test cắt mẫu thực tế ở công suất tối đa liên tục trong 72 giờ
Quy trình chạy rà (Burn-in test) tải nặng là bước thẩm định cuối cùng nhằm loại bỏ mọi rủi ro lỗi tiềm ẩn của linh kiện quang điện tử trước khi vận chuyển đường dài:
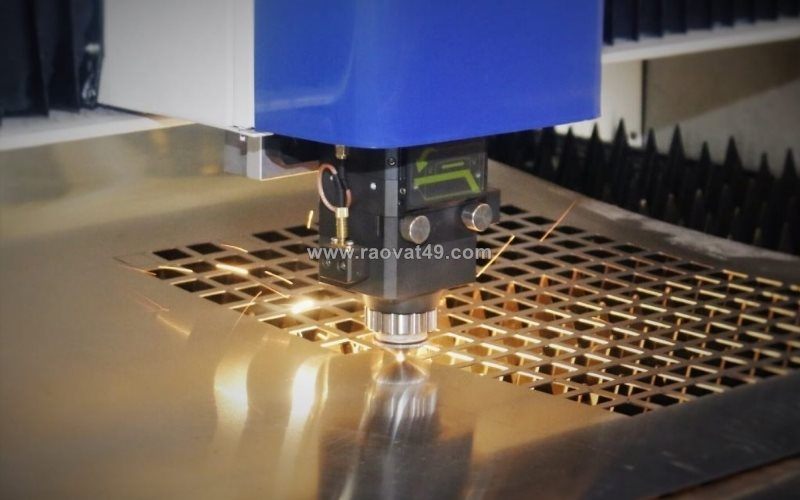
- Máy được cấp lệnh cắt liên tục các phôi mẫu thực tế từ thép carbon, inox đến nhôm phản quang trong suốt 72 giờ.
- Nguồn phát laser sợi quang được vận hành liên tục ở 100% công suất định mức để kiểm tra độ ổn định phát xạ quang học.
- Cụm đầu cắt và máy làm mát Chiller được giám sát nhiệt độ bằng súng đo nhiệt hồng ngoại, đảm bảo nhiệt độ nước giải nhiệt không vượt ngưỡng 30 độ C.
- Đo đạc dung sai kích thước thực tế của chi tiết cắt mẫu bằng thước panme kỹ thuật số, đảm bảo sai số kích thước thành phẩm dưới 0.05mm.
Khi vượt qua bài thử nghiệm khắc nghiệt này, thiết bị mới đủ điều kiện đóng gói và bàn giao tới tay chủ xưởng để đưa vào vận hành thực tế.
Sản xuất máy cắt laser công nghiệp đòi hỏi sự cẩn trọng và chuẩn xác trong từng thao tác lắp ráp của người thợ xưởng. Mỗi chi tiết cơ khí hay đầu nối quang học đều ảnh hưởng trực tiếp đến năng suất gia công và uy tín của đơn vị sản xuất.
Anh em quản lý sản xuất hoặc thợ đứng máy quan tâm đến kinh nghiệm kiểm tra độ rơ cơ khí trục hay cách đo đạc độ đồng phẳng ray trượt có thể để lại phản hồi để cùng trao đổi chuyên môn trực tiếp.
Bình luận
0