Quy trình kiểm định khung bệ máy laser cắt mica
Chi tiết [Mã tin: 6572712]
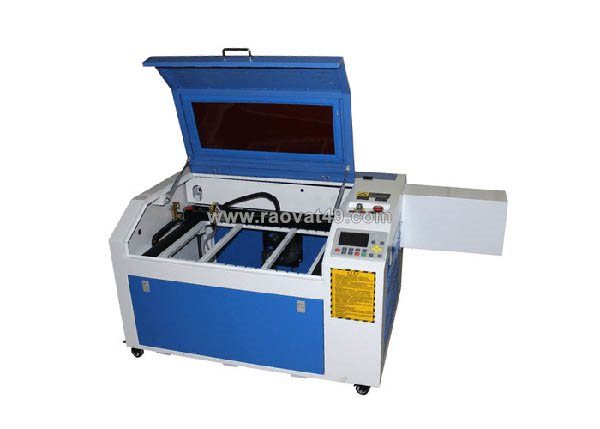
Khung bệ máy cắt laser nhìn bề ngoài bằng mắt thường thì cấu tạo cơ khí máy nào cũng là thép hộp và ray trượt, nhưng khi đưa phôi vào chạy thực tế ở tốc độ 300 – 500 mm/s mới thấy rõ sự phân hóa chất lượng. Máy làm ẩu chỉ sau 3 đến 4 tháng vận hành rung lắc liên tục sẽ làm vặn khung, lệch tâm đường quang khiến mạch cắt một bên thẳng một bên vát chéo, hoặc cắt góc bàn này đứt mà góc bàn kia dính phôi. Một thiết bị laser chuẩn xưởng không tạo ra từ việc lắp ghép linh kiện rời rạc, mà nằm ở quy trình gia công cơ khí chính xác, cân chỉnh đồng trục quang học và kiểm soát chất lượng qua từng công đoạn lắp ráp thực tế tại nhà máy.
1. Gia công khử ứng suất nhiệt khung thép hộp để chống rung lắc khi chạy tốc độ cao
Khung thân máy cắt laser khổ làm việc lớn (1300 x 2500 mm) chịu tải trọng động liên tục khi cụm đầu cắt và trục gantry đảo chiều gia tốc. Nếu chỉ hàn ghép thép hộp thông thường rồi đem sơn tĩnh điện, ứng suất dư sinh ra từ các mối hàn nhiệt sẽ dần biến dạng theo thời gian và tác động của nhiệt độ môi trường, làm cong võng ray dẫn hướng:
Tại phân xưởng cơ khí của nhà máy chế tạo máy Golden Micron ở Văn Lâm - Hưng Yên, toàn bộ khung máy sau khi hàn liên kết kết cấu thép hộp dày dặn đều được đưa vào buồng ủ nhiệt khử ứng suất ở dải nhiệt độ 600 độ C - 650 độ C trong nhiều giờ liên tục. Quá trình ủ nhiệt và làm nguội chậm tự nhiên giúp triệt tiêu hoàn toàn nội ứng suất kim loại, đảm bảo khung thép giữ độ ổn định vĩnh cửu, không bị vặn xoắn hay co ngót sau 5 – 10 năm hoạt động.
Sau khâu khử ứng suất, bề mặt lắp đặt thanh trượt dẫn hướng trục X, Y và giá đỡ thanh răng bánh răng nghiêng được phay bào trực tiếp trên máy phay giường CNC cỡ lớn trong một lần gá đặt duy nhất. Dung sai độ phẳng và độ song song giữa hai trục Y được kỹ sư xưởng đo đạc khắt khe bằng đồng hồ so cơ khí, kiểm soát độ sai lệch dưới 0.03 mm trên toàn bộ chiều dài ray 2.5 mét.
Hàn kết cấu thép hộp --> Ủ nhiệt khử ứng suất (600 độ C) --> Phay giường CNC bề mặt ray --> Cân đồng hồ so (<= 0.03 mm)
2. Kỹ thuật căn chỉnh 3 gương phản xạ đạt độ đồng tâm tuyệt đối trên toàn khổ làm việc
Hệ quang bay của máy laser CO2 bao gồm ống phóng tĩnh gắn cố định ở đuôi máy, gương số 1 nhận tia chuyển góc 90 độ sang gương số 2 trên trục gantry, gương số 2 phản xạ tia chạy dọc trục X đến gương số 3 trên đầu cắt để dội thẳng góc qua thấu kính hội tụ ZnSe xuống bề mặt phôi:
- Nguyên tắc "3 điểm trùng tâm": Thợ kỹ thuật dán giấy thử nhiệt chuyên dụng tại miệng gá gương số 2 và kích phát xung đơn ở vị trí trục Y gần gương số 1 nhất, sau đó đẩy trục Y về cuối bàn máy và kích xung lần thứ hai. Hai điểm chấm cháy trên giấy phải trùng khít tuyệt đối vào một điểm duy nhất, tâm lệch không được vượt quá 0.2 mm.
- Quy chuẩn tia vuông góc tuyệt đối vào đầu cắt: Thao tác tương tự được lặp lại cho hành trình trục X từ gương số 2 đến gương số 3. Điểm hội tụ của tia laser sau khi phản xạ từ gương số 3 phải đi chuẩn xác qua tâm hình học của vòng tròn bép cắt kim loại ở cả 4 góc bàn: góc sát gốc toạ độ (0,0), góc xa (0,Y max), (X max,0) và điểm xa nhất (X max, Y max).
- Cân bằng mặt bàn tổ ong và thanh lam nhôm: Bàn cắt tổ ong hoặc hệ thanh lam nhôm đỡ phôi được căn chỉnh độ cao bằng thước thủy lực điện tử, khống chế độ lệch cao độ mặt phẳng dưới 0.5 mm trên toàn diện tích bàn, loại bỏ hiện tượng sai tiêu cự khi đầu cắt di chuyển sang các vùng bàn khác nhau.
3. Quy trình test đốt cháy điểm (burn-in test) kiểm tra độ suy hao công suất ống phóng
Ống phóng laser thủy tinh CO2 là linh kiện chuyển đổi điện - quang cốt lõi, rất nhạy cảm với nhiệt độ và độ sạch của môi trường quang học. Trước khi lắp lên khung bệ hoàn thiện, 100% ống phóng laser tại xưởng phải trải qua quy trình chạy rà tải thử nghiệm (burn-in test) khắt khe:
- Khởi động nguồn và theo dõi dòng xả (mA): Kết nối ống phóng với nguồn xung cao áp và máy làm mát Chiller công nghiệp, duy trì nhiệt độ nước khử ion ổn định ở ngưỡng 22 độ C +- 0.5 độ C.
- Đo công suất thực tế bằng máy đo chùm quang học: Kích hoạt phát tia liên tục ở 80% công suất tải danh định trong suốt 24 đến 48 giờ. Máy đo nhiệt quang chuyên dụng đặt tại miệng thoát tia sẽ ghi nhận biến thiên công suất theo từng mốc thời gian.
- Phân tích mode chùm tia quang học: Vệt tia đốt cháy trên khối acrylic thử mẫu dày 20mm phải tạo ra hố lõm hình nón chuẩn đối xứng (mode cơ bản TEM00). Nếu vệt rỗ có hình elip méo hoặc hai tâm phân nhánh (biểu hiện của trôi mode quang học TEM01 do biến dạng gương cộng hưởng trong ống phóng), ống phóng đó bị loại bỏ ngay tại khâu kiểm tra đầu vào.
4. Tiêu chuẩn xuất xưởng khắt khe cho dòng máy laser cắt mica tại nhà máy
Khâu kiểm tra xuất xưởng là chốt chặn cuối cùng trước khi thiết bị được bao gói và bàn giao tới tay chủ cơ sở sản xuất. Một cỗ máy đạt tiêu chuẩn xuất xưởng phải hoàn thành bộ hồ sơ kiểm định bao gồm 3 bài test tải thực tế dưới sự giám sát trực tiếp của bộ phận quản đốc và kỹ sư nghiệm thu:
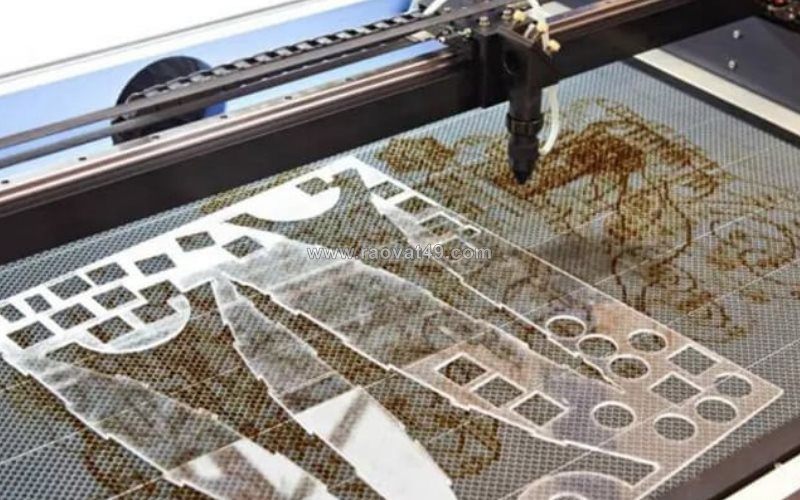
Bài test đầu tiên là chạy rà không tải liên tục 12 giờ ở tốc độ tối đa 600 mm/s nhằm kiểm tra độ rơ của dây đai răng lõi thép hoặc bộ truyền thanh răng nghiêng, kiểm tra độ sinh nhiệt của động cơ bước/động cơ servo và độ nhạy của các cảm biến giới hạn hành trình quang điện. Bài test thứ hai là cắt mẫu thực tế trên mica đúc Đài Loan nguyên tấm độ dày 10mm và 20mm, yêu cầu đo góc mép cắt bằng thước góc điện tử đạt độ thẳng đứng 90 độ +- 0.3 độ, bề mặt cắt đạt độ trong suốt bóng gương mà không cần can thiệp đánh bóng nguội.
Mỗi chiếc máy laser cắt mica xuất xưởng đều được lưu trữ một biên bản nghiệm thu độc lập kèm theo mẫu phôi cắt thực tế có chữ ký xác nhận của kỹ sư phụ trách công đoạn. Việc thực hiện đầy đủ các bước kiểm định này giúp xưởng loại bỏ hoàn toàn các lỗi rung gợn cơ khí, đảm bảo thiết bị vận hành bền bỉ, cắm điện là chạy ổn định ngay tại xưởng của khách hàng.
Anh em làm xưởng cơ khí, quảng cáo muốn nắm rõ hơn về phương pháp đo độ võng ray trượt bằng đồng hồ so, hoặc cách tự căn chỉnh tâm tia 3 gương phản xạ chuẩn xác ngay tại xưởng của mình, có thể trao đổi trực tiếp dưới đây để cùng chia sẻ kinh nghiệm thực tế từ góc nhìn thợ máy.
Bình luận
0