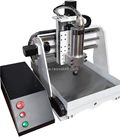
Sự thật dung sai khung sườn máy cắt khắc cnc mini
Chi tiết [Mã tin: 6574270]
Chất lượng của một thiết bị gia công không nằm ở lớp sơn bóng bẩy hay vài dòng thông số quảng cáo trên giấy. Đối với dân kỹ thuật đứng xưởng sản xuất, độ bền và độ chuẩn xác của máy bắt đầu từ từng mối ghép khung, độ vuông góc của thanh trượt và độ phẳng tuyệt đối của mặt bàn gia công.
Nhiều anh em mua máy về chỉ cắm điện chạy thử vài đường phay mẫu đơn giản rồi nghiệm thu vội vàng. Đến khi đưa vào sản xuất phôi hàng loạt, sản phẩm bị méo góc, đường phay chỗ nông chỗ sâu thì lúc đó chi phí sửa chữa và bù phôi hỏng đã vượt quá tiền mua máy.
Tại sao máy chạy được 3 tháng là bắt đầu rung lắc và sai tọa độ?
Nguyên nhân cốt lõi khiến khung máy bị rơ rão sau một thời gian ngắn vận hành bắt nguồn từ chất lượng vật liệu và quy trình xiết lực lắp ráp. Khung nhôm định hình giá rẻ thường có độ dày thành nhôm mỏng, hàm lượng tạp chất cao nên rất dễ biến dạng đàn hồi khi chịu rung động liên tục từ đầu phay.
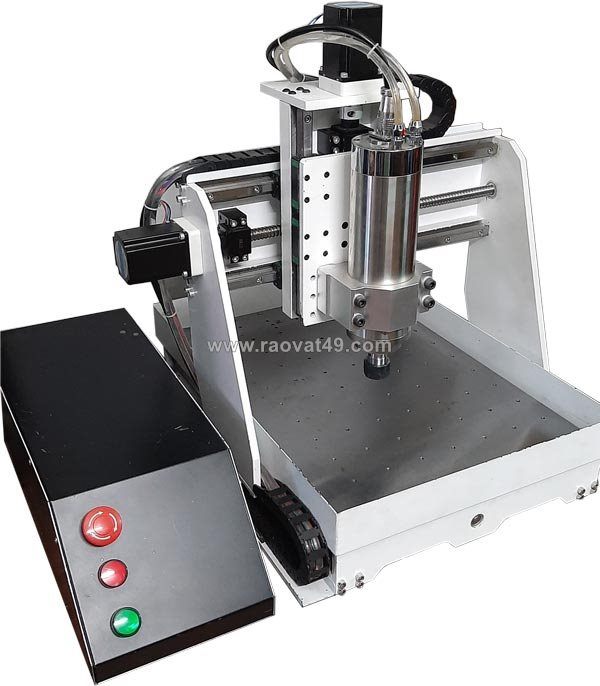
Tại nhà máy chế tạo thiết bị của Golden Micron ở Văn Lâm - Hưng Yên, toàn bộ khung bệ máy công nghiệp đều phải trải qua công đoạn rà phẳng cơ khí chính xác và kiểm tra ứng suất tĩnh nghiêm ngặt trước khi lắp cụm truyền động. Đối với các dòng máy khung nhôm lắp ghép cỡ nhỏ, thợ xưởng thường gặp phải các lỗi vật lý phổ biến:
- Ke góc định hình bằng nhôm đúc có độ vuông góc thực tế lệch từ 0.5 đến 1 độ so với góc vuông 90 độ chuẩn.
- Bu-lông bắt rãnh chữ T không có keo khóa ren chuyên dụng, tự nới lỏng dưới rung chấn dải tần 10.000 đến 24.000 vòng/phút.
- Cụm con trượt nhựa POM hoặc bi trượt kim loại mòn vẹt một bên do hai thanh trượt trục Y lắp đặt không song song tuyệt đối.
- Trục vitme bị võng bụng tự nhiên do lực căng hai đầu gá đỡ không đồng tâm với trục động cơ bước.
Chỉ cần một thanh nhôm chịu lực chính bị vặn xoắn nhẹ 0.2mm, toàn bộ tọa độ ba trục X-Y-Z sẽ bị sai lệch lũy tiến theo từng hành trình di chuyển dao.
Kỹ thuật dùng đồng hồ so rà phẳng bàn khắc trước khi test phôi thực tế
Để đánh giá chính xác độ phẳng mặt bàn, thợ xưởng không thể nhìn bằng mắt thường hay dùng thước đo cơ khí cầm tay. Thiết bị bắt buộc phải có là một chiếc đồng hồ so điện tử hoặc cơ khí có độ chia vạch 0.01mm gá trực tiếp lên cụm đầu trục chính Z.
Quy trình cân chỉnh mặt bàn gia công tại xưởng chuẩn kỹ thuật gồm các bước sau:
- Gá chặt chân đồng hồ so lên gá giữ Spindle, hạ trục Z sao cho đầu kim đo nén nhẹ xuống bề mặt bàn nhôm khoảng 1mm.
- Điều khiển máy di chuyển thủ công trục X từ điểm cực trái sang cực phải để đọc giá trị nhảy kim hiển thị.
- Cho trục Y quét chậm từ đầu hành trình đến cuối hành trình theo lưới tọa độ 5 điểm: 4 góc và 1 điểm trung tâm bàn.
- Đệm các lá căn bằng đồng (Shim) có độ dày từ 0.02mm đến 0.05mm vào dưới chân đế đỡ bàn tại các vị trí kim bị thụt sâu.
- Dùng dao phay mặt đáy chuyên dụng (Surfacing Bit) quét phẳng một lớp bề mặt phôi lót (Spoilboard) dày 0.5mm trước khi gá phôi thật.
Một mặt bàn đạt yêu cầu kỹ thuật phải duy trì độ lệch kim đo không vượt quá 0.05mm trên toàn bộ diện tích làm việc hữu ích.
Bài test Burn-in (chạy rà liên tục 48h) bắt buộc đối với một chiếc máy cắt khắc cnc mini đạt chuẩn xuất xưởng
Trong quy trình kiểm soát chất lượng tại xưởng, không một cỗ máy nào được phép xuất xưởng giao cho khách nếu chưa vượt qua bài thử nghiệm chạy rà cưỡng bức. Đây là giai đoạn sàng lọc toàn bộ lỗi tiềm ẩn về điện trở tiếp xúc, quá nhiệt cuộn dây động cơ và độ rơ lỏng ốc vít cơ khí.
Một chiếc máy cắt khắc cnc mini đúng tiêu chuẩn cần phải trải qua chu trình kiểm định nghiêm ngặt trước khi đóng gói:
- Chạy rà không tải liên tục 48 tiếng với chu trình G-code giả lập quét toàn bộ hành trình các trục X, Y và Z ở tốc độ tối đa.
- Sử dụng súng đo nhiệt hồng ngoại kiểm tra nhiệt độ driver điều khiển và động cơ bước, đảm bảo không vượt quá ngưỡng 65 độ C.
- Kiểm tra hiện tượng sụt áp nguồn xung DC khi cả ba trục cùng đảo chiều chuyển động đồng thời ở gia tốc cực đại.
- Cắt phôi thực tế trên tấm mica dày 5mm bằng bài test hình học tiêu chuẩn: một hình vuông 100mm g một hình tròn đường kính 50mm.
- Dùng panme đo lại độ vuông góc của hình vuông và độ tròn đều của đường cắt, dung sai bắt buộc phải nằm trong giới hạn cho phép cộng trừ 0.08mm.
Bỏ qua bài test chạy rà đồng nghĩa với việc đẩy toàn bộ rủi ro gián đoạn sản xuất và hỏng phôi sang cho người trực tiếp sử dụng máy.
Gia công cơ khí chính xác đòi hỏi sự tỉ mỉ từ từng con ốc và sự trung thực với các con số đo lường thực tế trên đồng hồ so. Thiết bị dù lớn hay nhỏ, nếu khung sườn không được rà phẳng chuẩn chỉ ngay từ đầu thì mọi thao tác tinh chỉnh phần mềm về sau đều vô nghĩa.
Các bác quản đốc và thợ gia công tại xưởng hiện đang dùng phương pháp nào để rà phẳng và xử lý hiện tượng rơ trục sau vài tháng chạy phôi liên tục? Mời anh em trong nghề cùng trao đổi kinh nghiệm thực chiến.
Bình luận
0