Tiêu chuẩn lắp ráp & cấu tạo máy cắt laser tại xưởng
Chi tiết [Mã tin: 6573327]
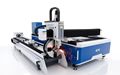
Tại khu xưởng chế tạo của Golden Micron ở Văn Lâm - Hưng Yên, một cỗ máy laser cắt ngọt hay không được quyết định ngay từ những tấm phôi thép thô đặt trên sàn nhà máy, chứ không phải đợi đến lúc cắm điện test tia. Người làm sản xuất thực chiến nhìn máy móc qua từng đường hàn, vết phay và tiếng rít của bạc đạn khi chạy rà.
Để xuất xưởng trên 3.000 thiết bị mỗi năm sang các thị trường khó tính, mỗi công đoạn định hình cơ khí và lắp ráp quang học đều phải tuân thủ quy chuẩn kiểm định nghiêm ngặt.
Quy trình ram thép và phay CNC khung giường máy
Khung bệ máy là bộ xương chịu lực cho toàn bộ hệ thống. Nếu xử lý phôi ẩu, khung thép sẽ bị biến dạng nhiệt tự nhiên sau vài tháng do ứng suất dư bên trong kim loại chưa được giải phóng.
Quy trình xử lý phần thô tại xưởng trải qua các bước bắt buộc:
- Sử dụng thép tấm kết cấu dày hàn liền khối thành hệ khung dạng tổ ong chống vặn xoắn.
- Đưa toàn bộ khung vào lò ủ nhiệt điện trở, gia nhiệt lên đến 600 độ C và giữ nhiệt trong 8 giờ để khử hoàn toàn ứng suất dư mối hàn.
- Làm nguội chậm tự nhiên trong lò suốt 24 giờ trước khi đưa ra ngoài môi trường nhằm ổn định cấu trúc mạng tinh thể thép.
- Đặt khung lên bàn máy phay giường CNC 5 mặt khổ lớn để phay rãnh lắp thanh trượt và mặt bích động cơ trong cùng một lần gá đặt.
- Bắn cát làm sạch bề mặt kim loại, sơn lót epoxy chống rỉ hai lớp trước khi phủ sơn màu công nghiệp chống trầy xước.
Khâu phay chuẩn xác đảm bảo độ song song giữa hai đường ray trục Y đạt dung sai dưới 0.02mm trên toàn bộ chiều dài 3m hoặc 6m của hành trình máy.
Lên rập hệ truyền động bánh răng và vitme bi độ võng 0.02mm
Sau khi phần thô hoàn thiện, đội ngũ thợ máy tiến hành lên ray dẫn hướng, thanh răng và vitme bi. Đây là công đoạn đòi hỏi tính tỉ mỉ cao vì chỉ cần siết ốc lệch lực, thanh trượt sẽ bị bó kẹt khi vận hành ở tốc độ cao.
Các tiêu chuẩn kỹ thuật khi căn chỉnh hệ cơ khí truyền động:
- Sử dụng thước chuẩn đá granite cấp 00 và đồng hồ so điện tử để đo độ thẳng ray trượt dọc theo chiều dài khung máy.
- Căn chỉnh khe hở ăn khớp giữa bánh răng nghiêng và thanh răng đạt độ rơ tiếp xúc dưới 0.015mm.
- Cân chỉnh độ võng của trục vitme bi trên trục Z nhằm triệt tiêu hiện tượng rung lắc đầu mỏ khi đảo chiều đột ngột.
- Siết từng bu lông định vị bằng cần xiết lực điện tử theo đúng thông số Newton mét quy định của nhà sản xuất linh kiện.
Thợ máy phải dùng tay đẩy thử dầm gantry ngang; dầm nhôm nặng hàng trăm kilogam phải trượt êm ái chỉ bằng một lực đẩy nhẹ thì mới đạt yêu cầu kỹ thuật.
Đấu nối tủ điện quang học và tích hợp nguồn phóng Fiber
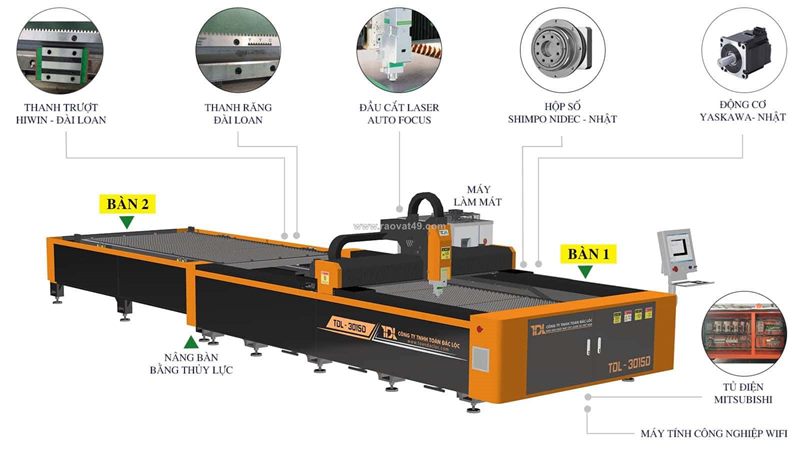
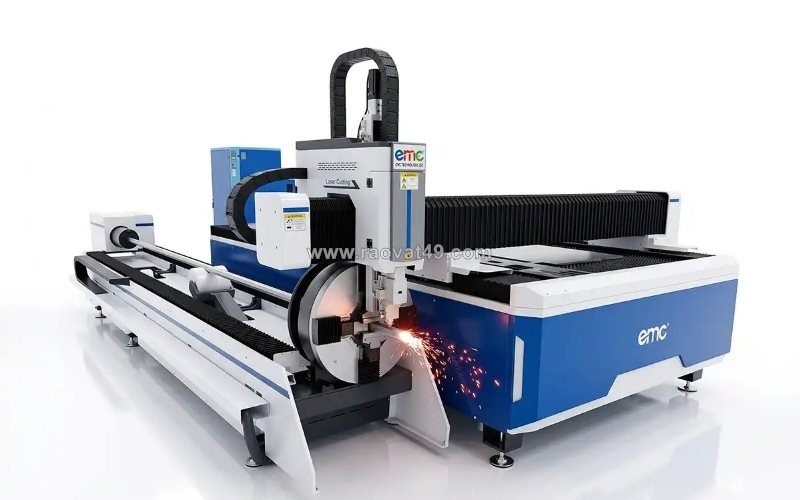
Bước sang công đoạn tích hợp, việc nắm rõ cấu tạo máy cắt laser giúp kỹ sư cơ điện kiểm soát tuyệt đối tính tương thích giữa module phát quang và tủ điều khiển. Sự cố nhiễu tín hiệu điều khiển thường bắt nguồn từ việc đi dây lộn xộn hoặc tiếp địa sơ sài.
Quy trình tích hợp hệ quang và điện bao gồm các tiêu chuẩn kỹ thuật:
- Bố trí tủ điện hai khoang cách ly hoàn toàn: Khoang điện động lực công suất lớn và khoang tín hiệu điều khiển điện áp thấp.
- Luồn cáp quang dẫn tia trong ống bảo vệ chịu lực có bán kính uốn cong lớn hơn 200mm để tránh gãy gập sợi quang học.
- Lắp ráp cụm đầu cắt trong phòng sạch áp suất dương nhằm ngăn bụi mịn bám vào bề mặt thấu kính chuẩn trực và hội tụ.
- Đấu nối hệ thống van khí tỷ lệ điều khiển bằng điện áp analog giúp chuyển đổi mượt mà giữa khí Oxy áp thấp và Nitơ áp cao.
Mọi đầu cốt dây điện đều được bấm máy thủy lực, đánh số thứ tự theo bản vẽ sơ đồ mạch để thuận tiện cho việc bảo trì thực tế sau này.
Burn-in test 72h: Ép xung toàn bộ linh kiện trước khi xuất xưởng
Một cỗ máy hoàn thiện chưa bao giờ được phép đóng thùng xuất xưởng ngay lập tức. Bài kiểm tra đốt cháy linh kiện (Burn-in test) liên tục trong 72 giờ là chốt chặn cuối cùng của bộ phận kiểm soát chất lượng (QC).
Nội dung bài kiểm tra vận hành thử tải thực tế:
- Cho máy chạy không tải liên tục 24 giờ ở vận tốc tối đa 100m/phút và gia tốc 1.2G để kiểm tra nhiệt độ của động cơ Servo và hộp số giảm tốc.
- Kích hoạt nguồn phóng laser phát xung thử công suất ở các mức 50%, 80% và 100% trong 24 giờ tiếp theo để theo dõi độ ổn định nhiệt của Chiller làm mát.
- Cắt phôi mẫu thực tế trên thép carbon 16mm và inox 10mm liên tục trong 24 giờ cuối cùng để kiểm tra độ vuông góc mạch cắt và lượng bavia dưới đáy phôi.
- Dùng thiết bị đo giao thoa Laser Interferometer quét lại tọa độ bước để bù sai số phần mềm (Pitch compensation) trước khi dán tem xuất xưởng.
Quy trình chế tạo khắt khe là nền tảng để thiết bị chịu được cường độ gia công 3 ca liên tục trong môi trường xưởng nhiều bụi kim loại. Anh em quản lý sản xuất hoặc thợ đứng máy quan tâm đến tiêu chuẩn căn chỉnh cơ khí hay quy trình test độ rơ ray trượt có thể cùng để lại ý kiến thảo luận.
Bình luận
0