Tiêu chuẩn lắp ráp máy cắt vải laser mini tại xưởng
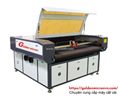
Chi tiết [Mã tin: 6572632]
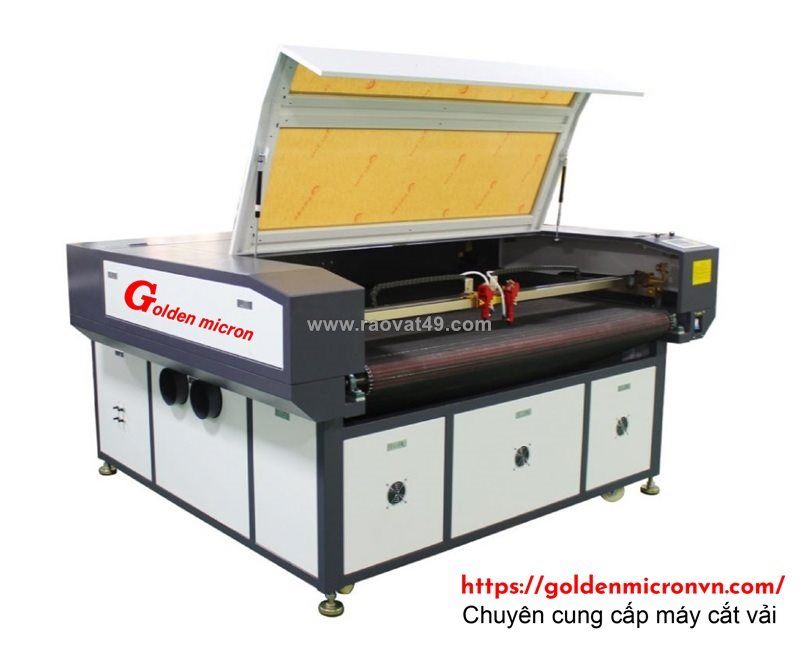
Chất lượng của một cỗ máy gia công không nằm ở lớp sơn bóng bẩy bên ngoài hay bảng thông số in trên catalog, mà được định đoạt trực tiếp từ độ cứng vững kết cấu khung hàn và độ chuẩn xác cơ khí khi các trục chuyển động mang tải ở tốc độ cao. Đối với các dòng máy khổ nhỏ dùng trong xưởng may gia đình, cơ sở thiết kế hay làm hàng da handmade, việc xem nhẹ độ ổn định khung sườn chính là nguồn cơn dẫn đến hiện tượng méo đường cắt tròn, lệch góc vuông và rung giật đầu khắc chỉ sau vài tháng chạy thực tế.
Sai lầm cơ bản khi đánh giá khung sườn vỏ thép của các dòng máy laser để bàn
Nhiều thợ xưởng khi chọn dòng máy để bàn thường chỉ quan tâm đến kích thước nhỏ gọn để vừa góc phòng mà bỏ qua yếu tố tải trọng bản thân của khung sườn. Trên thực tế, một bộ khung mỏng manh lắp ghép từ tôn chấn mỏng dưới 1.2 mm sẽ không đủ khả năng triệt tiêu quán tính sinh ra khi cụm đầu cắt tăng giảm tốc đột ngột:
- Biến dạng nhiệt và lệch mặt phẳng: Thùng máy quá nhẹ, thiếu các giằng gia cố chịu lực bên dưới gầm sẽ rất dễ bị vặn xoắn khi đặt trên các mặt sàn không tuyệt đối phẳng. Khi thân máy bị vặn, toàn bộ hệ gương phản xạ gắn trên vách máy sẽ lệch góc quang học, khiến tia laser từ ống phóng không thể đi thẳng vào tâm thấu kính hội tụ.
- Rung chấn cộng hưởng cơ học: Khi đầu cắt chuyển động cắt các chi tiết hoa văn gấp khúc hoặc bo góc nhỏ với gia tốc từ 2.000 đến 3.000 mm/s2, lực quán tính giật cục sẽ truyền thẳng vào thân vỏ. Nếu kết cấu không có độ đầm chắc, chùm tia laser sẽ bị rung theo biên độ dập dềnh của vỏ máy, tạo ra đường cắt ziczac hình răng cưa thay vì đường mép vải phẳng mịn. Bộ khung đạt chuẩn cho phân khúc khổ nhỏ bắt buộc phải dùng thép tấm gia cường từ 1.8 - 2.5 mm, các mối ghép góc phải được hàn cố định thay vì chỉ bắt vít rút tạm bợ, sau đó phải trải qua quá trình ủ khử ứng suất dư của mối hàn để kết cấu không bị co ngót theo thời tiết nóng ẩm tại Việt Nam.
Quy trình cân chỉnh độ đồng phẳng ray dẫn hướng và độ rơ trục chuyển động
Ray trượt và bạc đạn là trái tim cơ khí quyết định dung sai lặp lại của từng đường cắt. Trên bàn máy thực tế, việc gá đặt ray dẫn hướng trục X và Y đòi hỏi thợ kỹ thuật phải thao tác chuẩn xác đến từng vạch chia của đồng hồ so:
- Gia công phay phẳng mặt bệ đỡ ray: Ray dẫn hướng không bao giờ được bắt trực tiếp lên bề mặt tôn uốn cong vênh. Bệ đỡ ray phải được phay phẳng trên máy phay giường CNC để tạo mặt chuẩn phẳng tuyệt đối trước khi lắp đặt thanh ray tuyến tính.
- Căn chỉnh độ song song bằng đồng hồ so cơ khí: Hai thanh ray trục Y ở hai bên thành máy phải được cân chỉnh độ song song trong giới hạn dung sai không vượt quá 0.03 mm trên toàn bộ chiều dài hành trình. Bất kỳ sự thu hẹp hay mở rộng khẩu độ ray nào cũng khiến con trượt bị bó kẹt, gây mất bước động cơ và méo rập rập vải.
- Kiểm soát độ rơ và lực căng dây đai (Timing Belt): Độ căng của dây đai răng lõi thép phải được đo lực căng đồng đều bằng thiết bị chuyên dụng. Dây đai quá chùng sẽ tạo ra độ trễ đảo chiều (backlash) lớn, làm hai đầu đường cắt không bao giờ khép kín mí, trong khi dây đai siết quá căng sẽ làm nhanh mòn bạc đạn và gây quá tải nhiệt cho động cơ bước.
Thực tế quá trình kiểm định tải nhiệt và chạy rà bóng phóng 72 giờ liên tục
Khâu kiểm định chất lượng (QC/QA) trước khi xuất xưởng là ranh giới phân định rõ ràng nhất giữa một thiết bị công nghiệp tiêu chuẩn và các dòng máy dựng trôi nổi chắp vá linh kiện. Tại nhà xưởng sản xuất của Golden Micron ở Hưng Yên, mỗi thiết bị hoàn thiện bắt buộc phải trải qua chu trình chạy rà (burn-in test) cưỡng bức 72 giờ liên tục trước khi dán tem kiểm định:
- Chạy rà cơ khí không tải 24 giờ: Máy được nạp các file chạy mô phỏng đường biên phức tạp nhất ở tốc độ tối đa liên tục 24 tiếng. Quá trình này giúp phát hiện sớm các điểm nghẽn cơ học, kiểm tra mức tăng nhiệt của động cơ kéo và theo dõi độ ổn định của bo mạch điều khiển khi chịu xung nhiễu liên tục.
- Đo kiểm suy hao công suất quang học thực tế 48 giờ: Ống phóng laser CO2 được kích hoạt phát tia liên tục theo chu kỳ tải nặng. Kỹ thuật viên dùng máy đo công suất chuyên dụng đo đạc chỉ số năng lượng ở 3 mốc: lúc nguội, sau 24 giờ và sau 48 giờ phát xạ. Nếu mức suy hao vượt quá 3% so với công suất danh định hoặc mode tia bị méo elip, ống phóng sẽ bị loại bỏ ngay tại xưởng lắp ráp.
Khuyến nghị kỹ thuật kiểm tra thực tế máy cắt vải laser mini trước khi bàn giao
Chủ cơ sở sản xuất hoặc thợ đứng máy khi đi nghiệm thu thiết bị không nên chỉ nhìn vào một vài mẫu cắt thử có sẵn mà bên bán chuẩn bị từ trước. Hãy yêu cầu đơn vị cung cấp thực hiện trực tiếp các bài kiểm tra thực nghiệm tại chỗ:
- Cắt kiểm tra hình tròn đường kính nhỏ: Cho máy chạy thử một ma trận gồm 20 hình tròn đường kính 10 mm trên chất liệu vải thun co giãn ở tốc độ 300 mm/s. Dùng thước kẹp điện tử đo chéo hai đường kính vuông góc; nếu sai lệch vượt quá 0.1 mm, chứng tỏ cơ cấu truyền động trục X-Y của máy cắt vải laser mini đang bị rơ rão hoặc thanh trượt bị kênh lệch.
- Thử nghiệm khép kín đường cắt (Closed-loop test): Vẽ một hình chữ nhật lớn bao quanh toàn bộ khổ làm việc tối đa của máy, cho máy cắt đứt mép vải rồi quay lại điểm xuất phát. Nếu điểm đầu và điểm cuối của vết cắt không trùng khớp hoàn hảo vào cùng một rãnh tia mà bị lệch mí từ 0.5 mm trở lên, hệ thống truyền động dây đai đã bị trượt bước hoặc khớp nối mềm trục động cơ bị lỏng.
- Kiểm tra nhiệt độ nước làm mát: Sau 30 phút chạy liên tục, sờ tay vào đường nước hồi về bình chiller. Nhiệt độ nước bắt buộc phải duy trì ổn định dưới 28 độ C; nếu nhiệt độ nước tăng vọt, hệ thống ống giải nhiệt đang bị tắc nghẽn hoặc bơm tuần hoàn thiếu lưu lượng áp suất.
Tiêu chuẩn cơ khí chính xác và kỷ luật kiểm định khắt khe là gốc rễ bảo đảm cho một cỗ máy laser có thể cày ải bền bỉ nhiều năm trong môi trường xưởng may nhiều bụi xơ vải. Các bác thợ xưởng đang gặp hiện tượng máy chạy bị giật cục, méo hoa văn hoặc cắt không đứt đều khổ có thể để lại tình trạng thực tế bên dưới để anh em kỹ thuật cùng chẩn đoán nguyên nhân cơ cấu truyền động.
Bình luận
0