Lịch sử máy khắc laser: quy trình lắp ráp & kiểm định xưởng
Chi tiết [Mã tin: 6574304]
Từ góc độ người trực tiếp quản lý dây chuyền lắp ráp cơ khí và xuất xưởng, chất lượng của một chiếc máy khắc laser không chỉ nằm ở bộ nguồn phóng mà phụ thuộc rất lớn vào độ vững chãi của khung bệ và quy trình kiểm định chất lượng (QC/QA). Nhìn lại quá trình tiến hóa của ngành chế tạo máy laser sẽ thấy sự thay đổi rõ rệt từ cách lắp ráp thủ công rời rạc sang quy chuẩn công nghiệp đồng bộ.
Kết cấu cơ khí cồng kềnh và quy trình cân chỉnh thủ công của các dòng máy đời đầu
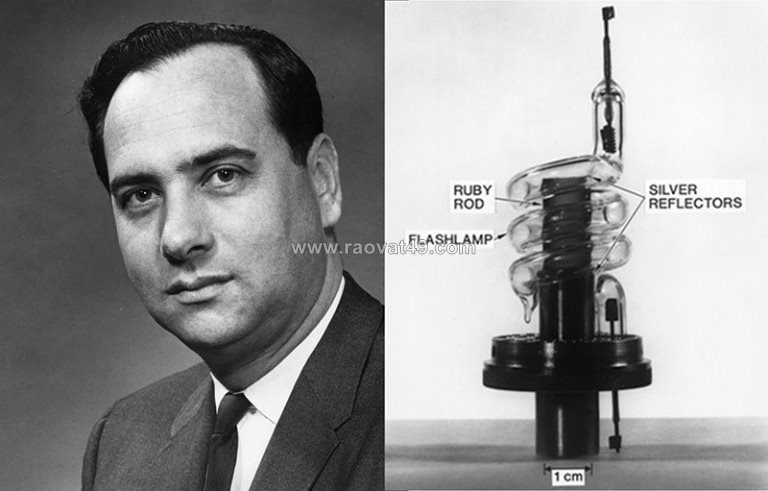
Ở những thập niên đầu tiên, việc chế tạo một hệ thống khắc laser hoàn chỉnh là công việc lắp ráp đơn chiếc đầy phức tạp. Xuyên suốt giai đoạn sơ khai trong lịch sử máy khắc laser, các cụm linh kiện quang học và cơ khí thường được gia công rời rạc, đòi hỏi thợ lắp máy phải cân chỉnh thủ công từng milimet.
Cấu trúc sản xuất thời kỳ này bộc lộ nhiều hạn chế khiến năng suất xuất xưởng rất thấp:
- Khung bệ máy làm từ thép hàn thô cồng kềnh, chưa qua xử lý ủ nhiệt khử ứng suất nên dễ bị biến dạng sau thời gian ngắn vận hành.
- Hệ thống dẫn tia sử dụng nhiều gương phản xạ cố định trên các giá đỡ cơ khí, chỉ cần một rung chấn nhỏ trong xưởng cũng làm lệch đường tia.
- Trụ nâng hạ trục Z thường dùng cơ cấu vít me quay tay thiếu độ chính xác, khiến thợ đứng máy rất vất vả khi lấy lại tiêu cự.
- Thời gian lắp ráp và căn chỉnh đồng trục quang học cho một con máy có thể kéo dài hàng tuần lễ ngay tại xưởng chế tạo.
Tiêu chuẩn hóa dây chuyền lắp ráp quang - cơ - điện hiện đại tại nhà máy
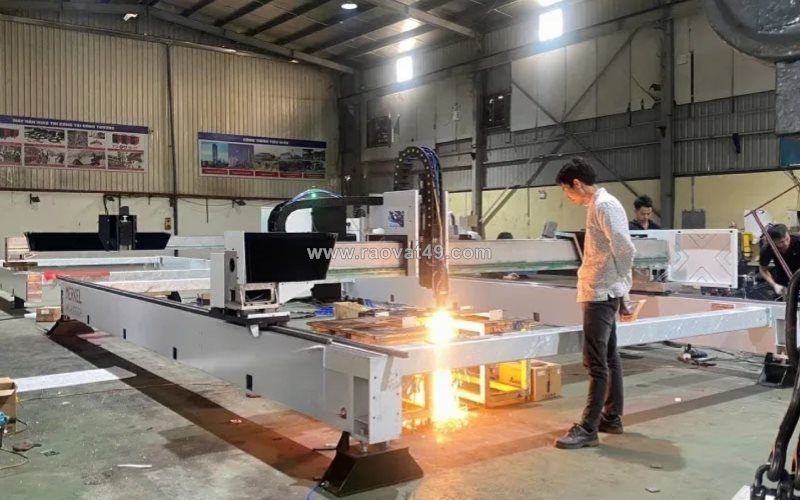
Ngày nay, quy trình sản xuất máy khắc laser đã chuyển sang mô hình dây chuyền tiêu chuẩn hóa cao độ với sự kết hợp chặt chẽ giữa cơ khí chính xác, quang học và điện tử tự động. Tại nhà máy Golden Micron ở Văn Lâm, Hưng Yên, việc duy trì sản lượng xuất xưởng hơn 3.000 thiết bị mỗi năm đòi hỏi mọi công đoạn lắp ráp phải tuân thủ quy trình kiểm soát nghiêm ngặt.
Từng cụm chi tiết trên máy đều được chế tạo và lắp ráp theo tiêu chuẩn công nghiệp đồng bộ:
- Bàn làm việc và trụ đỡ trục Z được phay phẳng trên máy CNC cỡ lớn, đảm bảo độ vuông góc tuyệt đối giữa mặt phẳng phôi và trục quang học của thấu kính.
- Toàn bộ dây dẫn tín hiệu và nguồn cấp bên trong tủ điện được bấm đầu cos chuẩn xác, bố trí tách biệt giữa phần động lực và phần điều khiển để chống nhiễu điện từ.
- Cụm nguồn phóng sợi quang, đầu quét Galvo tốc độ cao và bo mạch điều khiển được tích hợp theo dạng module chuẩn hóa, giúp thao tác lắp đặt và bảo trì về sau cực kỳ gọn gàng.
- Các vị trí tiếp giáp quang học đều được lắp ráp trong khu vực kiểm soát bụi nghiêm ngặt nhằm ngăn ngừa bụi mịn bám lên bề mặt thấu kính gây cháy hỏng khi phát tia.
Quy trình chạy rà (Burn-in test) và kiểm tra sai số thực tế trước khi xuất xưởng
Một chiếc máy lắp ráp xong phần cứng chưa thể bàn giao ngay cho khách hàng nếu thiếu khâu kiểm định chất lượng thực tế. Tại nhà máy sản xuất, đây là bước lọc lỗi bắt buộc nhằm loại bỏ hoàn toàn các rủi ro linh kiện bị lỗi sớm trước khi máy rời xưởng.
Mỗi thiết bị đều phải trải qua quy trình nghiệm thu đa lớp khắt khe dưới sự giám sát của đội ngũ kỹ thuật viên QC/QA:
- Chạy rà liên tục (Burn-in test): Máy được cho phát tia khắc liên tục ở mức công suất cao từ 24 giờ đến 48 giờ để kiểm tra độ ổn định nhiệt của nguồn phóng và bo mạch.
- Đo kiểm công suất đầu ra: Dùng đồng hồ đo công suất quang học chuyên dụng kiểm tra trực tiếp tại đầu ra thấu kính F-Theta, đảm bảo công suất thực tế đạt đúng thông số thiết kế.
- Kiểm tra độ đồng đều vùng khắc: Chạy bài test khắc lưới ma trận trên toàn bộ khổ làm việc (110mm x 110mm đến 300mm x 300mm) để kiểm tra độ méo hình ở 4 góc và tâm bàn máy.
- Đánh giá độ lặp lại cơ khí: Thực hiện khắc chồng nét nhiều lần trên cùng một tọa độ để kiểm chứng độ rơ của trục Z và độ ổn định của gương quét Galvo.
Bài học kiểm soát chất lượng giúp máy vận hành bền bỉ hàng chục nghìn giờ tại xưởng
Từ thực tế sản xuất và theo dõi hàng nghìn thiết bị đang chạy tại các xưởng cơ khí, quà tặng trên cả nước, độ bền của máy khắc laser phụ thuộc rất lớn vào sự đồng bộ của hệ thống quang - cơ - điện ngay từ khâu xuất xưởng. Những dòng máy gia công chắp vá, bỏ qua khâu chạy rà thường bộc lộ lỗi vặt chỉ sau vài tháng đưa vào sản xuất cường độ cao.
Để đảm bảo thiết bị vận hành ổn định trong môi trường nhà xưởng nhiều bụi bẩn và rung động, khâu chế tạo và sử dụng cần chú trọng các điểm then chốt:
- Giữ vững độ cứng vững của chân đế và trụ trục Z để triệt tiêu rung chấn cơ khí khi đầu quét Galvo đảo chiều ở tốc độ cao.
- Đảm bảo hệ thống quạt tản nhiệt lưu thông tốt, không để nhiệt độ bên trong thân máy vượt quá ngưỡng 40 độ C trong suốt ca làm việc.
- Chủ động kiểm tra và vệ sinh kính bảo vệ định kỳ để giữ đường truyền tia luôn thông suốt, tránh hiện tượng phản xạ nhiệt làm suy hao nguồn phóng.
Sự chuyển dịch từ lắp ráp thủ công sang dây chuyền kiểm định công nghiệp bài bản chính là nền tảng giúp máy khắc laser hiện đại đạt được độ bền vượt trội. Anh em đang trực tiếp quản lý sản xuất tại xưởng có thường xuyên kiểm tra độ đồng đều công suất trên toàn vùng khắc hay gặp vấn đề gì về độ ổn định cơ khí của máy sau thời gian dài chạy liên tục không? Hãy chia sẻ thêm kinh nghiệm thực tế tại xưởng để cùng trao đổi.
Bình luận
0