Quy trình kiểm định chất lượng máy khắc laser trên inox
Chi tiết [Mã tin: 6573436]
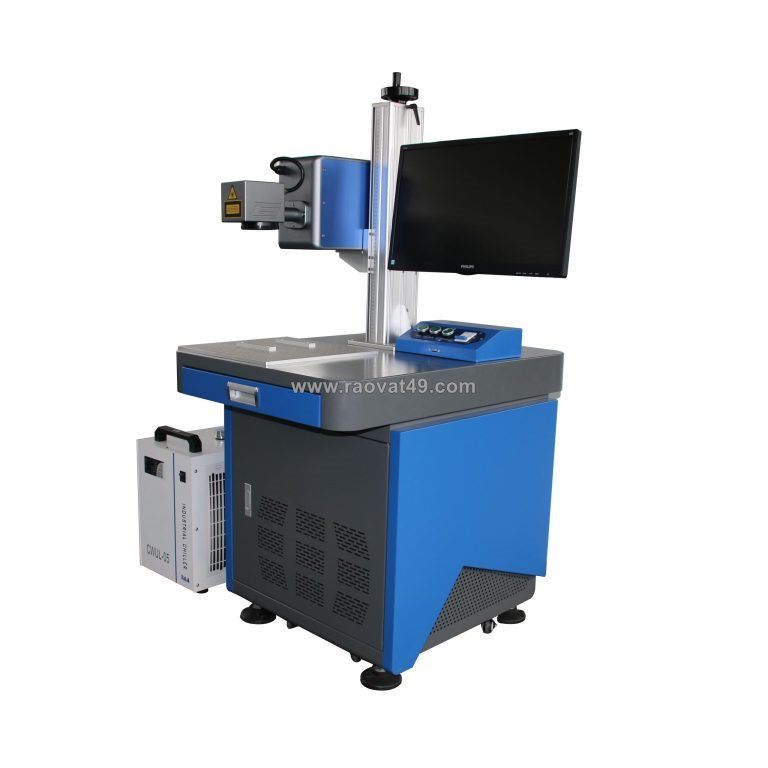
Tại phân xưởng sản xuất của Golden Micron ở Văn Lâm - Hưng Yên, mỗi thiết bị rời dây chuyền đều phải trải qua quy trình kiểm soát chất lượng khép kín. Người làm sản xuất trực tiếp hiểu rằng chỉ một sai số nhỏ ở khâu lắp ráp cơ khí hay suy hao quang học cũng sẽ khiến phôi inox của khách hàng bị cháy cạnh hoặc sai lệch vị trí gia công.
Quy trình hiệu chuẩn hệ truyền động và card điều khiển
Khâu cơ khí chính xác và liên kết tín hiệu số là nền móng quyết định độ bền của toàn bộ cụm đầu khắc. Kỹ thuật viên nhà xưởng phải căn chỉnh từng trục cơ khí và kiểm tra tính đồng bộ của bo mạch điều khiển trước khi cấp nguồn phóng laser.
Các bước hiệu chuẩn tại khu vực lắp ráp luôn bám sát tiêu chuẩn kỹ thuật nghiêm ngặt:
- Siết lực từng ốc vít định vị đầu quét Galvanometer bằng cờ lê cân lực chuyên dụng nhằm chống xê dịch khi rung lắc.
- Kiểm tra điện áp cấp cho bo mạch điều khiển qua bộ nguồn xung lọc nhiễu, duy trì sai số dưới 0.1V.
- Căn chỉnh trục nâng hạ cơ khí Z bằng đồng hồ so cơ khí, bảo đảm độ vuông góc 90 độ tuyệt đối so với bàn thao tác.
- Nạp firmware điều khiển và kiểm tra tín hiệu giao tiếp giữa card điều khiển với cổng quang học của nguồn phát.
Giai đoạn Burn-in test 72h ép tải nguồn phóng
Sau khi hoàn thiện lắp ráp thô, máy được chuyển sang phòng kiểm thử lão hóa để thực hiện bài test chạy rà liên tục trong 72 giờ không ngắt quãng. Khâu này giúp phát hiện sớm các linh kiện lỗi và sàng lọc triệt để hiện tượng suy hao công suất đột ngột.
Quy trình ép tải mô phỏng điều kiện làm việc khắc nghiệt nhất của một xưởng gia công công nghiệp:
- Kích hoạt nguồn phóng hoạt động liên tục ở mức 80% đến 90% công suất danh định trong môi trường nhiệt độ phòng ổn định 25 độ C.
- Đo nhiệt độ khối tản nhiệt của nguồn phát và đầu Galvo bằng camera nhiệt hồng ngoại cứ mỗi 4 giờ một lần.
- Theo dõi dòng tiêu thụ và điện áp hoạt động nhằm phát hiện kịp thời các xung đột biến gây hại cho diode bán dẫn.
- Kiểm tra độ ổn định của bước sóng quang học 1064nm bằng thiết bị đo công suất chuyên dụng định kỳ trong suốt quá trình thử nghiệm.
Đánh giá dung sai thực tế máy khắc laser trên inox trước khi đóng thùng
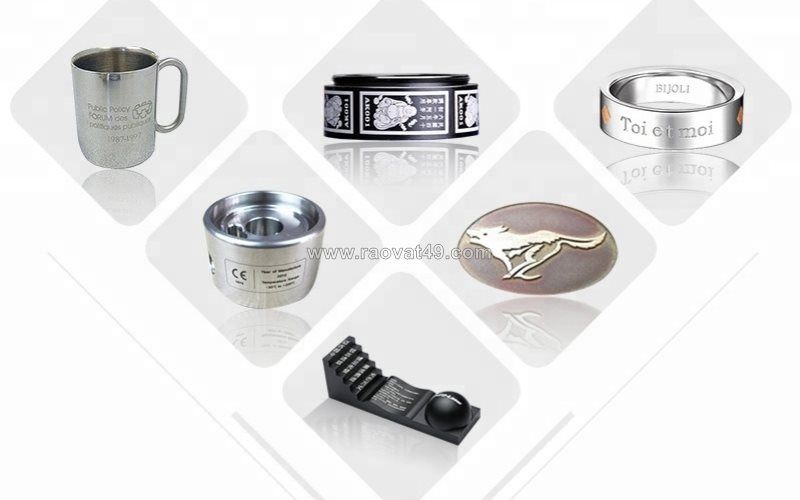
Bài kiểm tra cuối cùng quyết định tấm phiếu xuất xưởng là bắn mẫu thực tế trên các tấm phôi inox 304 có bề mặt bóng gương và xước mờ. Bất kỳ sản phẩm nào có vết khắc ố vàng, méo hình học hoặc sai lệch kích thước đều bị trả về khâu hiệu chỉnh.
Tiêu chuẩn nghiệm thu một cỗ máy khắc laser trên inox trước khi bàn giao cho đối tác được đánh giá trên phôi thực tế:
- Độ sai lệch kích thước đường bao và ký tự vi mô phải nhỏ hơn 0.01mm khi đo bằng kính hiển vi quang học.
- Biên dạng nét khắc phải thẳng tắp, không xuất hiện hiện tượng răng cưa tại các điểm giao nhau hoặc góc cua gấp.
- Bề mặt phôi xung quanh vết khắc giữ nguyên màu sắc ban đầu của inox, không để lại vết cháy xém hay ố vàng do nhiệt.
- Mã ma trận QR kích thước 3mm x 3mm phải đạt tỷ lệ quét phản hồi tức thì 100% bằng máy đọc mã vạch công nghiệp.
Giữ vững chất lượng ở từng mối hàn, con ốc và chùm tia quang học là nguyên tắc sống còn của người làm sản xuất tại xưởng. Việc kiểm định khắt khe giúp thiết bị vận hành bền bỉ nhiều năm mà không xảy ra sự cố hỏng vặt. Anh em đang trực tiếp vận hành xưởng cơ khí có kinh nghiệm nghiệm thu máy hay cách kiểm tra độ rơ cơ khí nào hiệu quả có thể chia sẻ thêm bên dưới.
Bình luận
0