Quy trình kiểm định khung máy cắt sắt laser
Chi tiết [Mã tin: 6572745]
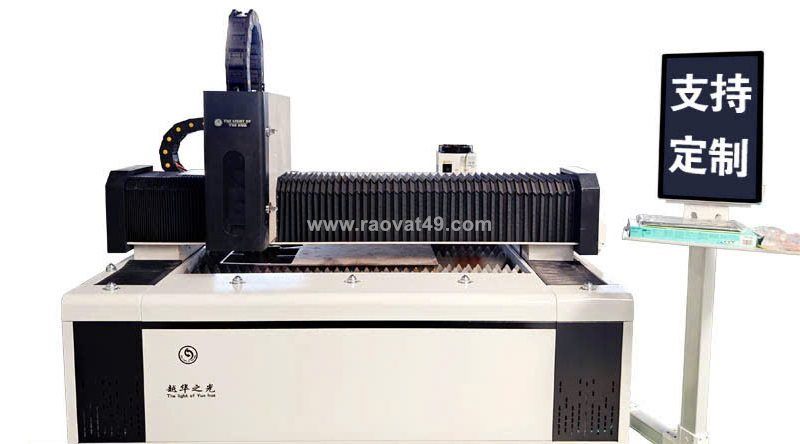
Nhiều anh em làm xưởng khi đi chọn máy thường chỉ chăm chăm nhìn vào công suất nguồn laser xem là 3000W hay 6000W, dùng đầu cắt của hãng nào, mà bỏ qua bộ phận nặng nhất và quan trọng nhất: khung bệ máy. Nguồn laser hay đầu cắt hỏng thì tháo ra thay rất nhanh, nhưng nếu cái khung giường máy bị vặn xoắn hay lún nứt sau một vài năm làm việc thì coi như cỗ máy vứt đi. Người làm sản xuất trực tiếp ở xưởng cơ khí nặng đều hiểu rằng, để gánh được tải trọng vài tấn sắt tấm đặt lên bàn và chịu lực giật liên tục khi mỏ cắt tăng tốc, phần cơ khí bệ máy phải được xử lý bài bản ngay từ khâu phôi thép.
Tại sao khung thép tấm hàn cần qua lò ủ nhiệt 600 độ C trước khi phay CNC?
Một cái khung bệ máy cắt tiêu chuẩn nặng từ 3 tấn đến hơn 5 tấn được hàn ghép từ các tấm thép carbon kết cấu dày từ 16mm đến 25mm cùng hệ xương tăng cứng dạng tổ ong bên trong. Quá trình hàn hồ quang liên tục giải phóng nhiệt lượng cực lớn, tạo ra các vùng ứng suất dư (residual stress) phân bổ không đều trong mối hàn và cấu trúc kim loại. Nếu mang khung này đi phay rãnh lắp ray trượt ngay, chỉ sau 6 tháng đến 1 năm chịu rung chấn, các ứng suất dư này tự giải phóng sẽ làm cong vênh toàn bộ băng máy.
Chính vì vậy, đối với một cỗ máy cắt sắt laser đạt chuẩn công nghiệp, toàn bộ khung hàn thô bắt buộc phải được đưa vào lò ủ nhiệt điện trở quy mô lớn. Quá trình gia nhiệt diễn ra chậm rãi lên mức 600 độ C, ngâm nhiệt liên tục trong nhiều giờ rồi hạ nhiệt tự nhiên trong lò suốt 24 tiếng. Quy trình nhiệt luyện này triệt tiêu hoàn toàn ứng suất cục bộ, ổn định tổ chức tế vi của thép, giúp kết cấu khung giữ nguyên độ phẳng tuyệt đối suốt 10 đến 15 năm vận hành mà không lo biến dạng cơ học.
Dung sai lắp ráp thanh dẫn hướng và hệ số ma sát định mức tại xưởng
Sau khi ủ nhiệt và bắn bi làm sạch xỉ gỉ sét, thân máy mới được cẩu lên bàn máy phay giường CNC 5 mặt cỡ lớn để gia công tinh mặt bích lắp ray trượt và thanh răng trong cùng một lần gá đặt duy nhất. Bước này quyết định độ song song giữa hai trục Y:
- Độ phẳng bề mặt đặt ray: Sai số cho phép trên toàn bộ hành trình dài 3m đến 6m không được vượt quá 0.02mm. Kỹ thuật viên phải dùng thước thẳng granite chuẩn 00 kết hợp đồng hồ so cơ khí để rà từng milimet.
- Độ thẳng và độ vuông góc: Sử dụng thiết bị đo giao thoa laser (Laser Interferometer) hoặc thiết bị chuẩn trực quang học (Collimator) kiểm tra toàn tuyến. Mọi điểm bắt vít trên thanh trượt đều phải siết bằng cần siết lực có kiểm định để đảm bảo lực ép đồng đều, tránh gây gợn sóng hay kẹt bi khi trục chuyển động ở tốc độ cao.
Nếu mặt đế ray bị lệch dù chỉ 0.05mm, thanh trượt bi sẽ bị mòn lệch một bên sau vài tháng. Hậu quả trực tiếp là khi cắt các đường tròn hoặc chi tiết bản mã sắt dày, đường cắt sẽ bị méo hình trứng, hai cạnh vuông góc bị vát và xuất hiện tiếng kêu rít cơ khí khi đảo chiều.
Quy trình chạy rà (Burn-in test) cắt phôi sắt liên tục 72h trước khi xuất xưởng
Tại nhà máy chế tạo của Golden Micron đặt tại Văn Lâm - Hưng Yên, một cỗ máy trước khi được cấp tem kiểm định xuất xưởng bắt buộc phải vượt qua bài kiểm tra chạy rà (Burn-in test) khắc nghiệt kéo dài 72 tiếng liên tục không nghỉ. Chúng tôi không bao giờ đưa một thiết bị vừa lắp xong giao ngay cho khách hàng mà chưa qua thử tải thực tế:
- Chạy rà không tải (Dry Run): Thiết bị được lập trình chạy tuần hoàn các đường cong phức tạp, đổi hướng gia tốc tối đa 1.2G liên tục trong 24 giờ đầu để rà trơn các ổ bi, thanh răng và kiểm tra độ ổn định nhiệt độ của động cơ Servo cùng hộp giảm tốc.
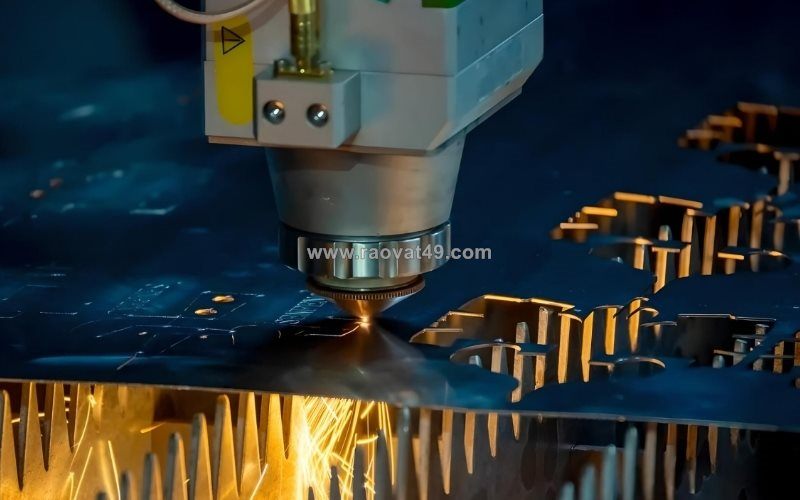
- Kiểm tra chịu tải cắt phôi thực tế (Full Load Test): Đặt trực tiếp các tấm sắt carbon dày 10mm đến 20mm lên bàn máy để thực hiện cắt mẫu thử liên tục. Kỹ thuật viên đo đạc nhiệt độ nước làm mát của nguồn phát, theo dõi áp suất khí Oxy trợ cắt và đo độ nhám bề mặt mạch cắt bằng máy đo độ nhám chuyên dụng.
- Tái kiểm tra độ chính xác lặp lại: Sau 72 giờ vận hành cường độ cao, máy được đo lại độ chính xác định vị lặp lại (Repeatability accuracy). Chỉ những thiết bị duy trì sai số dưới 0.03mm mới đủ điều kiện xuất xưởng đến tay các xưởng cơ khí trên toàn quốc cũng như xuất khẩu sang thị trường quốc tế.
Làm cơ khí chính xác không có đường tắt, khung máy có vững thì tia laser hội tụ mới phát huy được hết uy lực cắt ngọt từng thớ sắt. Các bác quản lý xưởng khi đi nghiệm thu máy móc thường quan tâm đến chi tiết kết cấu khung hàn hay khung đúc nguyên khối hơn? Rất hoan nghênh anh em cơ khí cùng chia sẻ kinh nghiệm thực tế về cách kiểm tra bệ máy ngay tại xưởng bên dưới.
Bình luận
0