Quy trình kiểm thử máy khắc laser cầm tay
Chi tiết [Mã tin: 6572727]
Làm cơ khí chính xác hay chế tạo máy công nghiệp, sản phẩm có bóng bẩy đến mấy mà đem ra xưởng quăng quật vài hôm đã lệch tia, méo chữ thì coi như hỏng cả uy tín nhà sản xuất. Với một thiết bị di động chịu nhiều rung lắc cơ học và va chạm thực tế, quy trình lắp ráp và kiểm định xuất xưởng khắt khe hơn rất nhiều so với những cỗ máy để bàn đặt im một chỗ trong phòng lạnh. Một chiếc máy hoàn thiện đủ tiêu chuẩn giao đến tay anh em thợ phải trải qua những bài kiểm tra thực tế khắc nghiệt ngay tại sàn sản xuất.
Độ lệch trục quang và nguy cơ suy hao công suất khi thu nhỏ đầu bắn laser
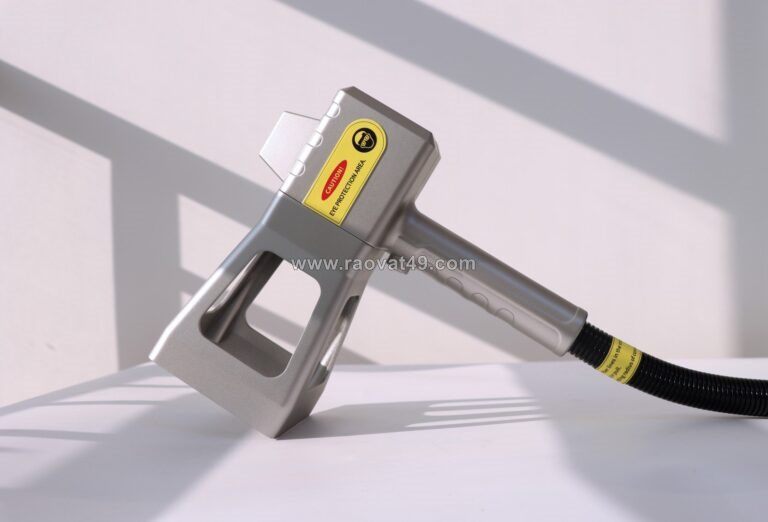
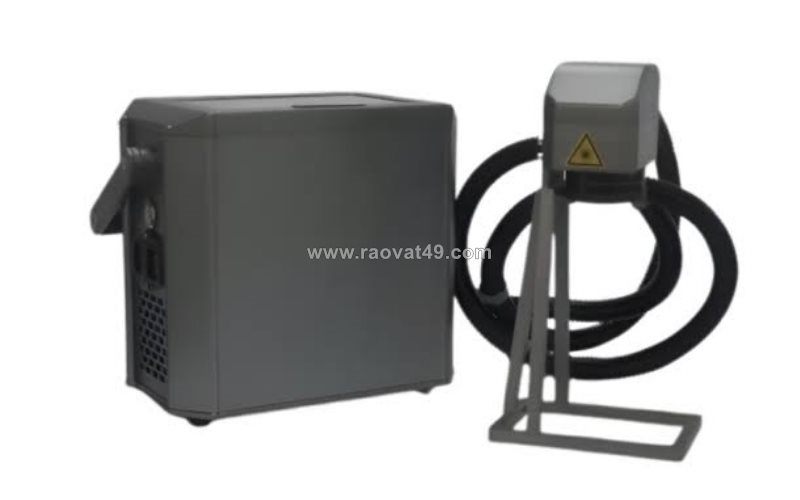
Điểm xung yếu nhất trên thiết bị laser di động là mối liên kết giữa đầu ra của sợi cáp quang dẫn tia và cụm gương quét quang học. Khi thu nhỏ toàn bộ khối quang - cơ này vào một báng cầm nặng chưa tới 1.5kg, không gian lắp đặt bị siết lại từng milimet, dẫn đến nguy cơ lệch tâm trục quang rất lớn nếu gia công ngàm cơ khí thiếu độ chuẩn xác.
- Dung sai đồng trục: Tâm chùm tia laser phát ra từ module mở rộng chùm tia (Beam Expander) đi vào cặp gương Galvo X-Y phải đạt độ đồng tâm dưới 0.02mm. Lệch tâm dù chỉ nửa sợi tóc cũng khiến tia bị cấn vào mép vành thấu kính, gây tán xạ nhiệt cục bộ.
- Suy hao công suất thực tế: Nếu trục quang bị lệch góc chỉ 0.5 độ, năng lượng laser truyền qua thấu kính hội tụ F-Theta có thể tụt từ 10% đến 15% ngay tại đầu ra, khiến máy dù gắn nguồn 30W nhưng công suất ăn vào phôi chỉ còn tương đương máy 25W.
- Nguy cơ om nhiệt khối quang: Chùm tia laser công suất cao khi va chạm vào thành kim loại bên trong buồng quét sẽ tạo ra điểm nóng, làm tăng nhiệt độ cụm thấu kính và dẫn đến hiện tượng cháy keo tráng phủ quang học.
Quy trình chống rung chấn cho gương Galvo trên máy khắc laser cầm tay
Trong môi trường xưởng thực tế, thao tác đặt mạnh tay, rơi nhẹ đầu bắn hay va đập vào góc cạnh phôi thép là điều khó tránh khỏi. Do đó, thiết kế cơ khí bên trong cụm đầu quét của máy khắc laser cầm tay bắt buộc phải có cơ cấu chống rung chấn đa điểm thay vì chỉ bắt vít gá thông thường.
Hệ thống khung vỏ đầu cầm được đúc từ hợp kim nhôm hàng không có độ cứng cao và trọng lượng nhẹ, gia công CNC nguyên khối để triệt tiêu toàn bộ ứng suất dư. Trục gắn motor servo Galvo được định vị qua các vòng đệm cao su kỹ thuật chịu nhiệt, đóng vai trò hấp thụ các xung lực va đập khi thợ thao tác tỳ mạnh cữ vào bề mặt kim loại. Các ốc siết quang học đều sử dụng keo khóa ren công nghiệp chuyên dụng, ngăn ngừa tuyệt đối tình trạng rơ lỏng ốc định vị gương sau hàng triệu chu kỳ quét ở dải tần số cao.
Thử nghiệm Burn-in Test 72 giờ liên tục kiểm soát nhiệt độ khối quang học
Không có chiếc máy nào được phép đóng thùng xuất xưởng nếu chưa vượt qua bài thử nghiệm chạy rà cưỡng bức tải nhiệt (Burn-in Test) liên tục suốt 72 giờ tại nhà máy của Golden Micron ở Văn Lâm - Hưng Yên. Đây là giai đoạn thanh lọc khắt khe nhất để loại bỏ các lỗi tiềm ẩn từ linh kiện điện tử và quang học.
Hệ thống được đưa vào buồng thử nghiệm mô phỏng điều kiện xưởng nóng ẩm khắc nghiệt, thiết lập chế độ phát xung liên tục ở mức 90% đến 100% công suất định mức:
- Giám sát nhiệt độ: Sử dụng camera nhiệt chuyên dụng quét liên tục bề mặt module nguồn và đầu cầm tay; nhiệt độ khối quang học bắt buộc không được vượt quá ngưỡng 45 độ C trong điều kiện tản nhiệt gió tự nhiên.
- Đo độ trôi công suất (Power Drift): Thiết bị đo công suất quang học kỹ thuật số ghi nhận chỉ số sau mỗi 6 giờ; tỷ lệ suy giảm công suất sau 72 giờ phát liên tục phải giữ dưới 1.5%.
- Kiểm tra độ ổn định dòng điện: Bo mạch điều khiển và bộ chuyển đổi nguồn DC phải chịu được các xung dao động điện áp mô phỏng hiện tượng sụt áp thường gặp tại các khu công nghiệp.
Tiêu chuẩn nghiệm thu độ lặp lại và chiều sâu rãnh khắc trước khi giao máy
Sau khi vượt qua bài test tải nhiệt, từng chiếc máy được chuyển sang công đoạn nghiệm thu cơ tính trên các mẫu phôi kim loại thực tế của khách hàng. Bộ phận kiểm định chất lượng sử dụng dưỡng đo tiêu chuẩn và kính hiển vi quang học phóng đại 50 lần để soi chi tiết rãnh đốt.
Thước đo nghiệm thu bao gồm độ vuông góc của nét quét, độ sắc cạnh của các góc bo mã vạch QR kích thước nhỏ (5x5mm) và độ lặp lại vị trí với dung sai không vượt quá +-0.01mm khi khắc chồng nhiều lớp (Multi-pass). Dữ liệu đo đạc thực nghiệm trên phôi inox 304 và thép tấm dày được lập thành biên bản kiểm định xuất xưởng (QC Sheet) đi kèm số seri máy, đảm bảo mỗi thiết bị bàn giao cho thợ đều sẵn sàng cày ải thực chiến bền bỉ trên công trường hay tại nhà xưởng.
Đằng sau một đường nét khắc sắc sảo, dứt khoát trên bề mặt kim loại là sự kết hợp chuẩn xác giữa độ vững cơ khí và sự ổn định của cụm linh kiện quang học bên trong. Mọi tiêu chuẩn chế tạo tại xưởng đều hướng đến mục tiêu duy nhất: thiết bị phải chịu được va đập thực tế và vận hành bền bỉ theo năm tháng.
Bình luận
0