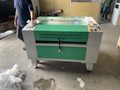
Quy trình qc và đo kiểm độ chính xác máy khắc laser 9060
Chi tiết [Mã tin: 6573516]
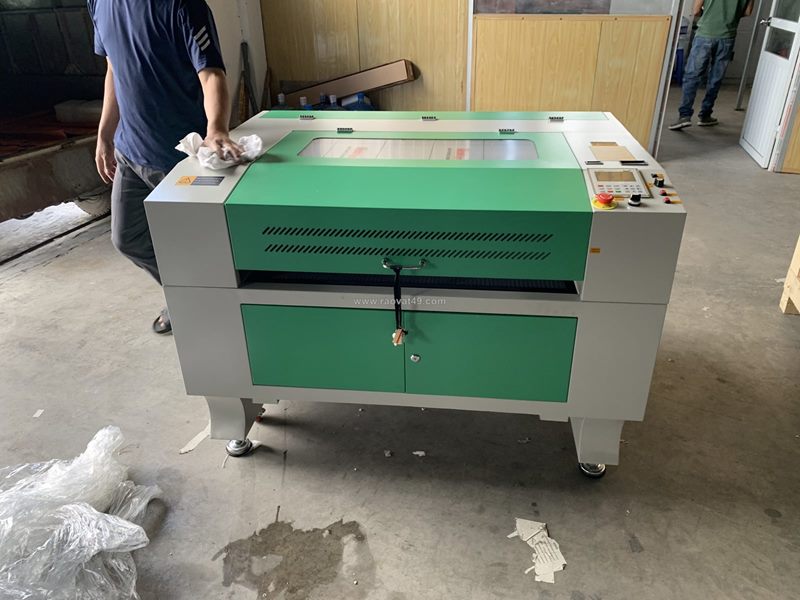
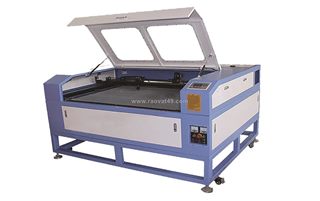
Một con máy laser nhìn bên ngoài bóng bẩy đến mấy cũng vô nghĩa nếu khung gầm lệch vài dem hoặc nguồn phóng bị sốc điện sau vài chục giờ chạy tải. Tại xưởng sản xuất, anh em kỹ thuật chúng tôi chỉ tin vào số liệu đo kiểm thực tế trên phôi và kết quả đồng hồ đo xung điện áp.
Từng con ốc định vị ray trượt, từng mối hàn giá đỡ ống phóng đều quyết định trực tiếp đến độ bền của máy khi bàn giao về tay thợ vận hành.
Kiểm tra độ vuông góc mạch cắt trên phôi thử nghiệm
Khi một chiếc máy khắc laser 9060 bước vào công đoạn kiểm tra cơ khí tĩnh, độ vuông góc của hai trục X và Y là tiêu chí đầu tiên bắt buộc phải đạt điểm tuyệt đối. Nếu hai trục lệch nhau chỉ cần nửa độ, hình vuông cắt ra sẽ biến thành hình bình hành và toàn bộ lô phôi lắp ráp của khách coi như bỏ đi.
Tại phân xưởng sản xuất của Golden Micron ở Văn Lâm - Hưng Yên, quy trình đo kiểm sai số hình học được thực hiện tuần tự qua các bước:
- Cắt phôi thử nghiệm kích thước 500 x 500mm trên tấm mica nguyên bản độ dày 5mm ở bốn góc bàn máy.
- Dùng đồng hồ so cơ khí và thước đo góc điện tử Mitutoyo kiểm tra bốn cạnh góc vuông với dung sai cho phép dưới 0.05mm.
- Khắc lưới tọa độ 10 x 10mm phủ kín toàn bộ khổ làm việc để đo độ lặp lại vị trí (Repeatability) khi đầu cắt chạy giật lùi.
- Xiết lực từng con bu-lông gá thanh trượt Hiwin bằng cờ-lê cân lực chuyên dụng, tuyệt đối không dùng tay vặn áng chừng.
Căn chỉnh 3 gương phản xạ đảm bảo hội tụ tia chính tâm
Căn chỉnh đường dẫn quang học là công đoạn tốn nhiều mồ hôi nhất của thợ lắp ráp. Ống phóng laser CO2 phát tia từ đuôi máy, đi qua gương 1, chạy dọc gương 2 trên trục Y, bắn sang gương 3 trên trục X rồi mới chui qua thấu kính hội tụ đập xuống mặt phôi.
Chỉ cần một điểm gương bị lệch góc cực nhỏ, tia laser khi chạy ra xa nguồn sẽ bị đập vào thành vòi phun và mất hoàn toàn năng lượng cắt:
- Bắn điểm xung (Pulse test) trên giấy băng dính cách nhiệt tại vị trí gương gần nhất và xa nhất của từng trục truyền động.
- Căn chỉnh ốc vi chỉnh trên đế giữ gương sao cho hai điểm bắn tại vị trí đầu và cuối hành trình phải trùng khít 100% vào một tâm duy nhất.
- Kiểm tra tia laser đi thẳng góc 90 độ xuyên qua chính giữa tâm lỗ đầu cắt trước khi lắp thấu kính ZnSe vào nòng.
- Vệ sinh sạch bụi bẩn và dấu vân tay trên bề mặt gương quang học bằng cồn y tế 99 độ và bông lau quang học chuyên dụng.
Chạy tải liên tục 72 giờ và kiểm tra hệ thống bảo vệ bơm nước
Sau khi qua hết các bài kiểm tra cơ khí và quang học, máy được đưa vào khu vực chạy rà tải nặng (Burn-in test) liên tục trong 72 giờ trước khi đóng thùng gỗ xuất xưởng. Mục đích của bài test này là ép các linh kiện điện tử, nguồn cao áp và ống phóng bộc lộ hết mọi lỗi tiềm ẩn nếu có.
Quy trình thử tải khắc nghiệt tại xưởng được giám sát nghiêm ngặt:
- Chạy mô phỏng file khắc vector chi tiết phức tạp liên tục ở tốc độ 400mm/s kết hợp bật tắt nguồn phóng ngắt quãng.
- Đo nhiệt độ thân ống phóng và kiểm tra dòng điện làm việc thực tế qua đồng hồ mA để bảo đảm nguồn phóng không bị quá tải nhiệt.
- Thử ngắt dòng nước làm mát đột ngột để kiểm tra cảm biến dòng chảy (Water sensor) có lập tức ngắt lệnh phóng tia bảo vệ bóng hay không.
- Kiểm tra độ êm của quạt hút mùi và máy nén khí sau chu kỳ hoạt động liên tục nhiều ca sản xuất.
Một chiếc máy hoàn thiện xuất xưởng phải trải qua quy trình đo kiểm gắt gao từng chi tiết cơ điện để đảm bảo về xưởng khách là cắm điện chạy ổn định ngay. Anh em nào đang gặp vướng mắc về cách gá đặt bóng CO2, căn chỉnh tia đồng trục hay xử lý lỗi rung khung máy khi tăng tốc, cứ để lại phản hồi để chúng ta cùng mổ xẻ thực tế từ góc nhìn thợ xưởng.
Bình luận
0