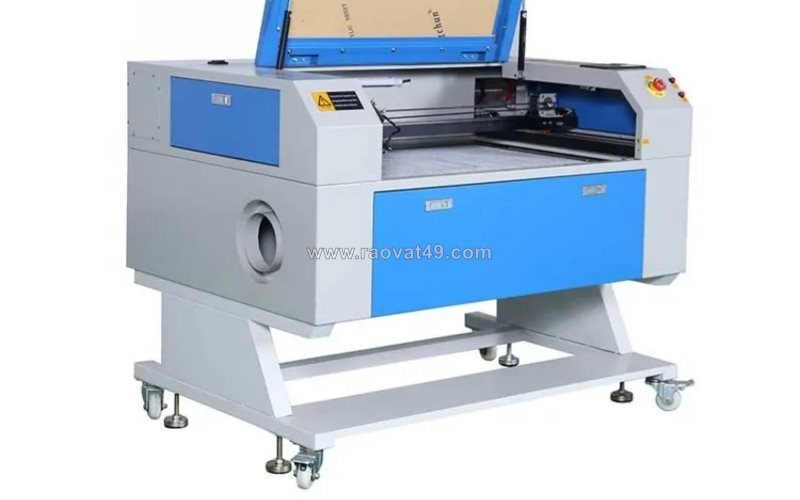
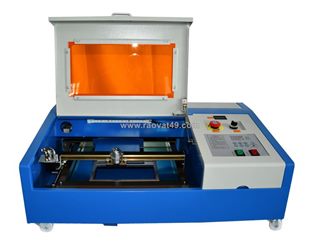
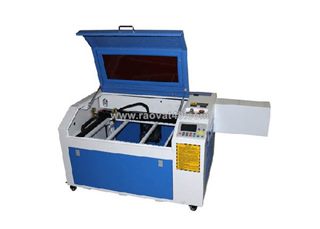
Quy trình lắp ráp & test tải máy cắt laser 6040
Chi tiết [Mã tin: 6572733]
Làm cơ khí chính xác thì sai lệch một phần mười milimét trên bản vẽ ra đến sản phẩm thực tế là thành phế phẩm ngay. Một chiếc máy laser nhìn nước sơn bên ngoài có thể giống nhau, nhưng chạy vài tháng sau có bị vặn sườn, xô lệch đường cắt hay không phụ thuộc hoàn toàn vào cái tâm và quy trình kiểm định cơ khí ngay từ lúc gá đặt từng thanh ray, bắt từng con ốc dưới xưởng sản xuất.
Yêu cầu xử lý nhiệt khử ứng suất dư khung vỏ kim loại tấm chống vặn xoắn
Khung vỏ máy laser không đơn giản là gập tôn lại rồi hàn chấm vài điểm. Trong quá trình hàn gia nhiệt cục bộ, các mối nối kim loại luôn tích tụ ứng suất dư nội tại rất lớn, nếu không xử lý triệt để thì chỉ sau một chu kỳ giao mùa nắng lạnh, khung máy sẽ tự co ngót, vặn xoắn làm sai lệch toàn bộ mặt phẳng lắp ray trượt.
Khung bệ tiêu chuẩn sau khi hàn kết cấu thô bắt buộc phải trải qua công đoạn ủ nhiệt khử ứng suất trong lò nhiệt luyện hoặc xử lý rung khử ứng suất (VSR). Sau đó, toàn bộ bề mặt gá đặt ray dẫn hướng trục X và Y đều phải được đưa lên bàn máy phay giường CNC cỡ lớn để phay đồng phẳng trong cùng một lần gá kẹp. Đây là công đoạn tốn kém thời gian và chi phí nhất, nhưng là nền tảng duy nhất giữ cho bệ máy không bị biến dạng cơ học suốt 5 - 10 năm vận hành.
Phương pháp cân chỉnh độ song song ray trục Y và kiểm tra sai số bằng đồng hồ so
Bước lắp ráp ray dẫn hướng tuyến tính đòi hỏi tay nghề cơ khí cực kỳ tỉ mỉ. Hai thanh ray trượt trục Y đặt ở hai bên thành máy phải đảm bảo song song tuyệt đối với nhau và song song với mặt phẳng bàn làm việc.
Tại các dây chuyền kiểm chuẩn cơ khí của nhà máy Golden Micron Hưng Yên, anh em thợ kỹ thuật bắt buộc phải tuân thủ trình tự kiểm tra 3 bước nghiêm ngặt:
- Gá đặt và định vị: Bắt lỏng bu-lông lục giác chìm cấp bền 10.9 hoặc 12.9 trên thanh ray chuẩn bên trái, dùng dưỡng chuẩn định cữ để ép chặt mép ray vào gờ chịu lực đã phay phẳng.
- Căn chỉnh độ song song bằng đồng hồ so: Gá đồng hồ so điện tử có độ chính xác 0.001mm lên cụm trượt trục X, rà dọc theo toàn bộ hành trình 400mm của trục Y bên phải. Sai số độ song song dọc theo toàn dải chuyển động không được phép vượt quá 0.02mm.
- Kiểm tra độ vuông góc (Orthogonality): Dùng ê-ke đá hoa cương chuẩn cấp 00 đặt tại góc bàn và tiếp tục rà đầu đo đồng hồ so để xác lập góc 90 độ tuyệt đối giữa trục X và trục Y trước khi siết lực khóa ren bằng cờ-lê cân lực (Torque wrench).
Quy trình chạy thử nghiệm 24h không nghỉ (Burn-in Test) của hệ thống máy cắt laser 6040
Máy sau khi lắp đặt hoàn thiện phần cơ, đi dây máng xích điện và đấu nối ống phóng chưa được phép xuất xưởng ngay. Toàn bộ hệ thống phải bước vào bài kiểm tra chạy rà liên tục 24 tiếng không tải và có tải giả để sàng lọc triệt để các linh kiện lỗi sớm (Infant Mortality Rate).
Quy trình chạy rà cho từng tổ hợp máy cắt laser 6040 được thiết lập thành các chu kỳ vận hành khắt khe:
- Cho trục X và Y đảo chiều chuyển động liên tục ở tốc độ cực đại 500mm/s kết hợp gia tốc cao để kiểm tra độ sinh nhiệt của động cơ bước, độ ổn định của driver và kiểm tra độ căng dây đai sau khi chịu mỏi.
- Kích hoạt ống phóng laser ở mức công suất 70% ngắt quãng theo chu kỳ 10 giây phát - 5 giây nghỉ để theo dõi độ chịu nhiệt của biến áp cao áp và khả năng giải nhiệt của đường nước tuần hoàn.
- Đo lại sai số hồi vị sau 24 giờ chạy rà: Đưa đầu cắt về điểm gốc tọa độ Home (0,0), sai lệch lặp lại chỉ được chấp nhận nếu nhỏ hơn 0.03mm.
Tiêu chuẩn đóng gói chống rung chấn và checklist bàn giao kỹ thuật tại xưởng
Khâu đóng gói quyết định thành bại của toàn bộ công sức cân chỉnh trước đó. Nếu máy vận chuyển trên đường quốc lộ dằn xóc mà không được khóa cứng cơ khí thì hệ thống gương phản xạ và ray trượt rất dễ bị chấn động làm sai lệch.
Trước khi đóng thùng gỗ kín xuất xưởng, máy phải qua khâu cố định trục bằng các chốt chặn cơ khí chuyên dụng (Shipping Brackets) nhằm khóa cứng toàn bộ cụm đầu cắt và cầu trục Y, không để tự do dịch chuyển. Dưới đáy bệ máy được lót đệm cao su giảm chấn, toàn bộ thân máy bọc màng co PE hút ẩm nhiều lớp chống hơi ẩm muối biển. Kèm theo mỗi máy xuất xuất xưởng là bản Checklist nghiệm thu cơ khí có đầy đủ chữ ký xác nhận của thợ lắp ráp, kỹ sư đo kiểm QC và quản đốc chịu trách nhiệm, đảm bảo khi máy đến tay chủ xưởng là chỉ việc đấu nối hạ tầng và chạy ổn định ngay.
Làm sản xuất máy móc thì chất lượng nằm ở từng chi tiết gia công gờ rãnh và sự chuẩn mực trong khâu kiểm soát chất lượng chứ không thể làm ẩu làm bừa. Anh em xưởng cơ khí hoặc anh em thợ vận hành nếu đang gặp hiện tượng cắt hình tròn bị méo thành hình bầu dục, hoặc cắt góc vuông bị vát góc cứ mô tả chi tiết dấu hiệu cơ khí, chúng ta cùng trao đổi để tìm đúng nguyên nhân gốc rễ và cách khắc phục triệt để.
Bình luận
0